

01 关于我们
从钢材。
到铁芯。
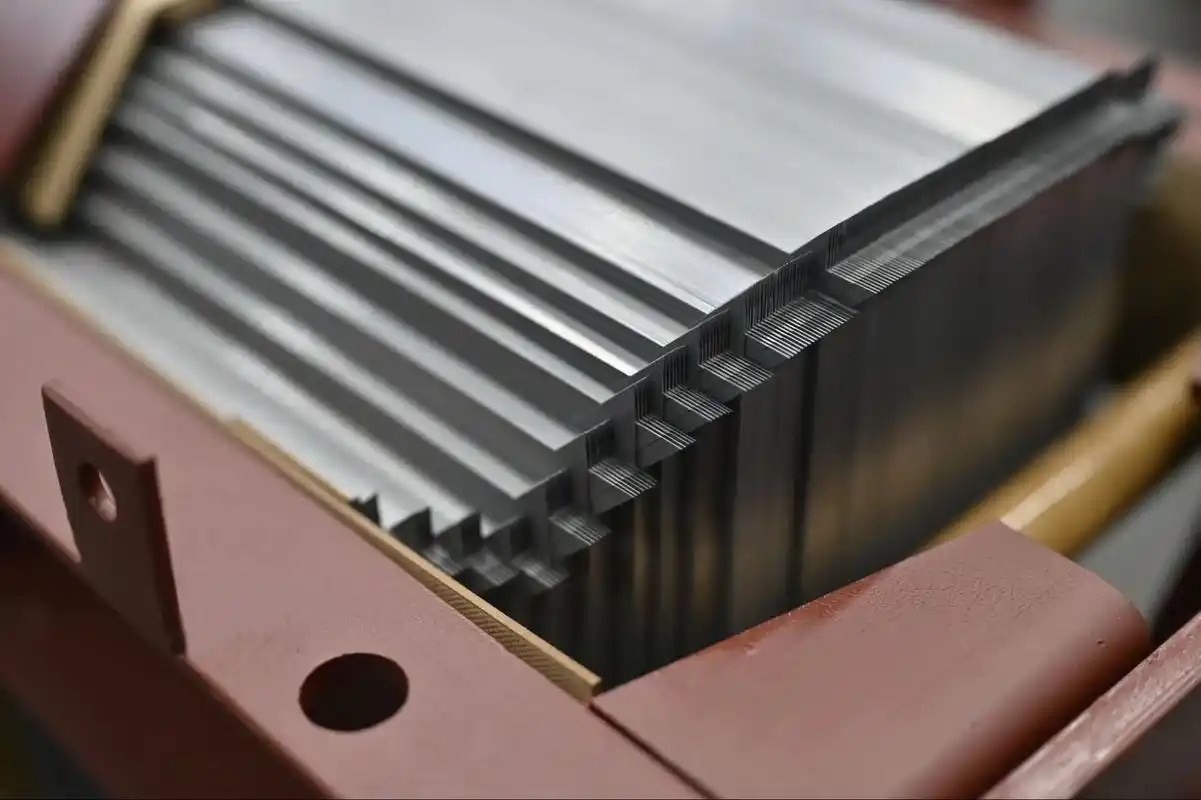
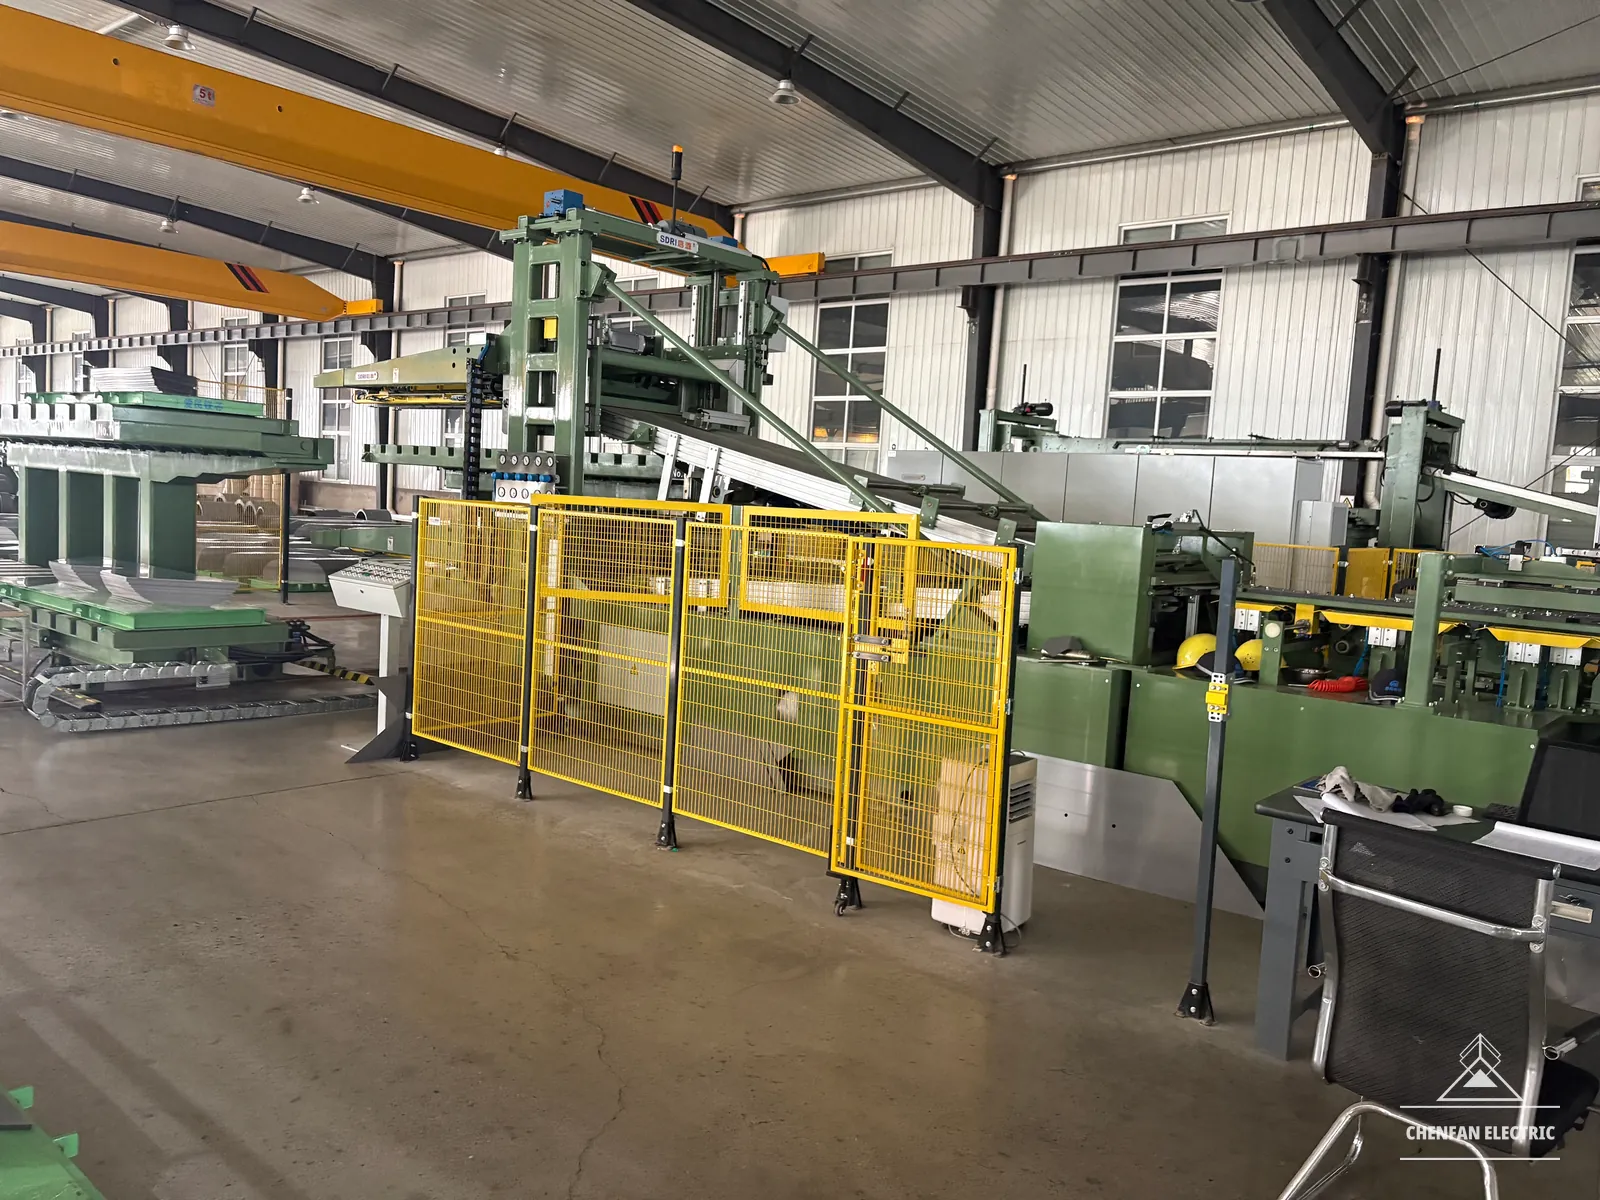
面向全球变压器制造商供应铁芯与 CRGO。从常备电工钢材料到单台最高 100 t 的成品铁芯,完整覆盖备料、精密剪切、组装和出口包装。
890
mm
最大定长横剪宽度
~3000
t
CRGO 常备库存
~1500
t
月加工能力
15 年行业经验
约 3,000 万美元年销售额
~7 天常规产品交期
ISO 9001:2015质量管理体系
关于辰帆
Chenfan Electric 集变压器铁芯制造、CRGO 加工与全球供货于一体。年销售额约 3,000 万美元,常备 CRGO 库存约 3,000 t,月加工能力约 1,500 t,覆盖材料选型到成品铁芯交付。单台成品铁芯制造能力最高 100 t,毛刺低于 0.02 mm,叠片系数超过 97%。
02 我们的产品
铁芯制造。
从钢材到组装。
材料
先确认规格。
再选定钢材。
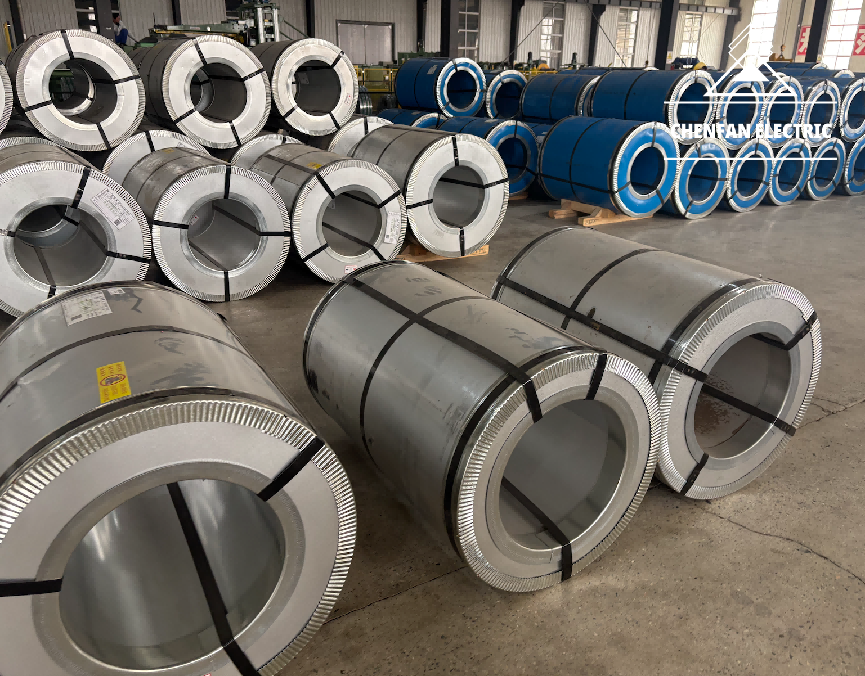
- 牌号
- 常规 GOES · 高磁感 Hi-B · 激光刻痕
- 常用厚度
- 0.18 / 0.20 mm
- 项目选项
- 0.23 / 0.27 / 0.30 mm,按规格要求及供货情况确定
- 可追溯性
- 牌号 · 厚度 · 钢卷编号 · MTC
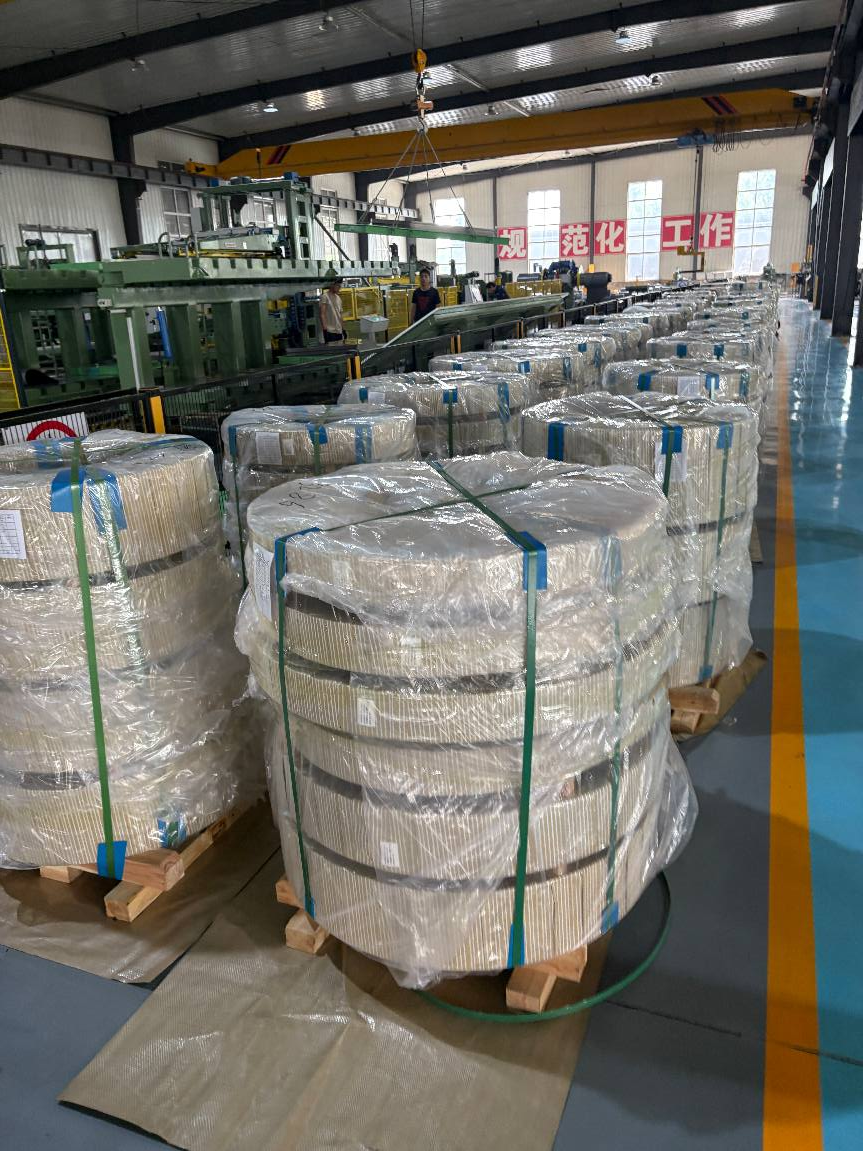
- 供货形式
- 叠装铁芯 · SKD · CKD · 分条卷 · 横剪铁芯片
工程精度
<0.02mm
毛刺高度
保护涂层,减少片间电流通路。
>97%
叠片系数
保证设计所依据的有效铁芯截面积。
以上为制造能力指标。项目验收值以双方约定的材料规格及确认图纸为准。
03 精度如何实现
我们控制
每道工序。
生产准备
剪切前,明确铁芯制造要求。
8项图纸审核要点
- 01窗口高度
- 02窗口宽度
- 03芯柱中心距
- 04芯柱宽度
- 05铁轭宽度
- 06叠厚
- 07阶梯结构
- 08图纸版本
- 图纸审核↓
- 确定制造要求↓
- 重量确认↓
- 生产计划↓
图纸审核通过技术沟通完成,本表单不提供自动图纸分析。
04 交互模型
了解铁芯结构。
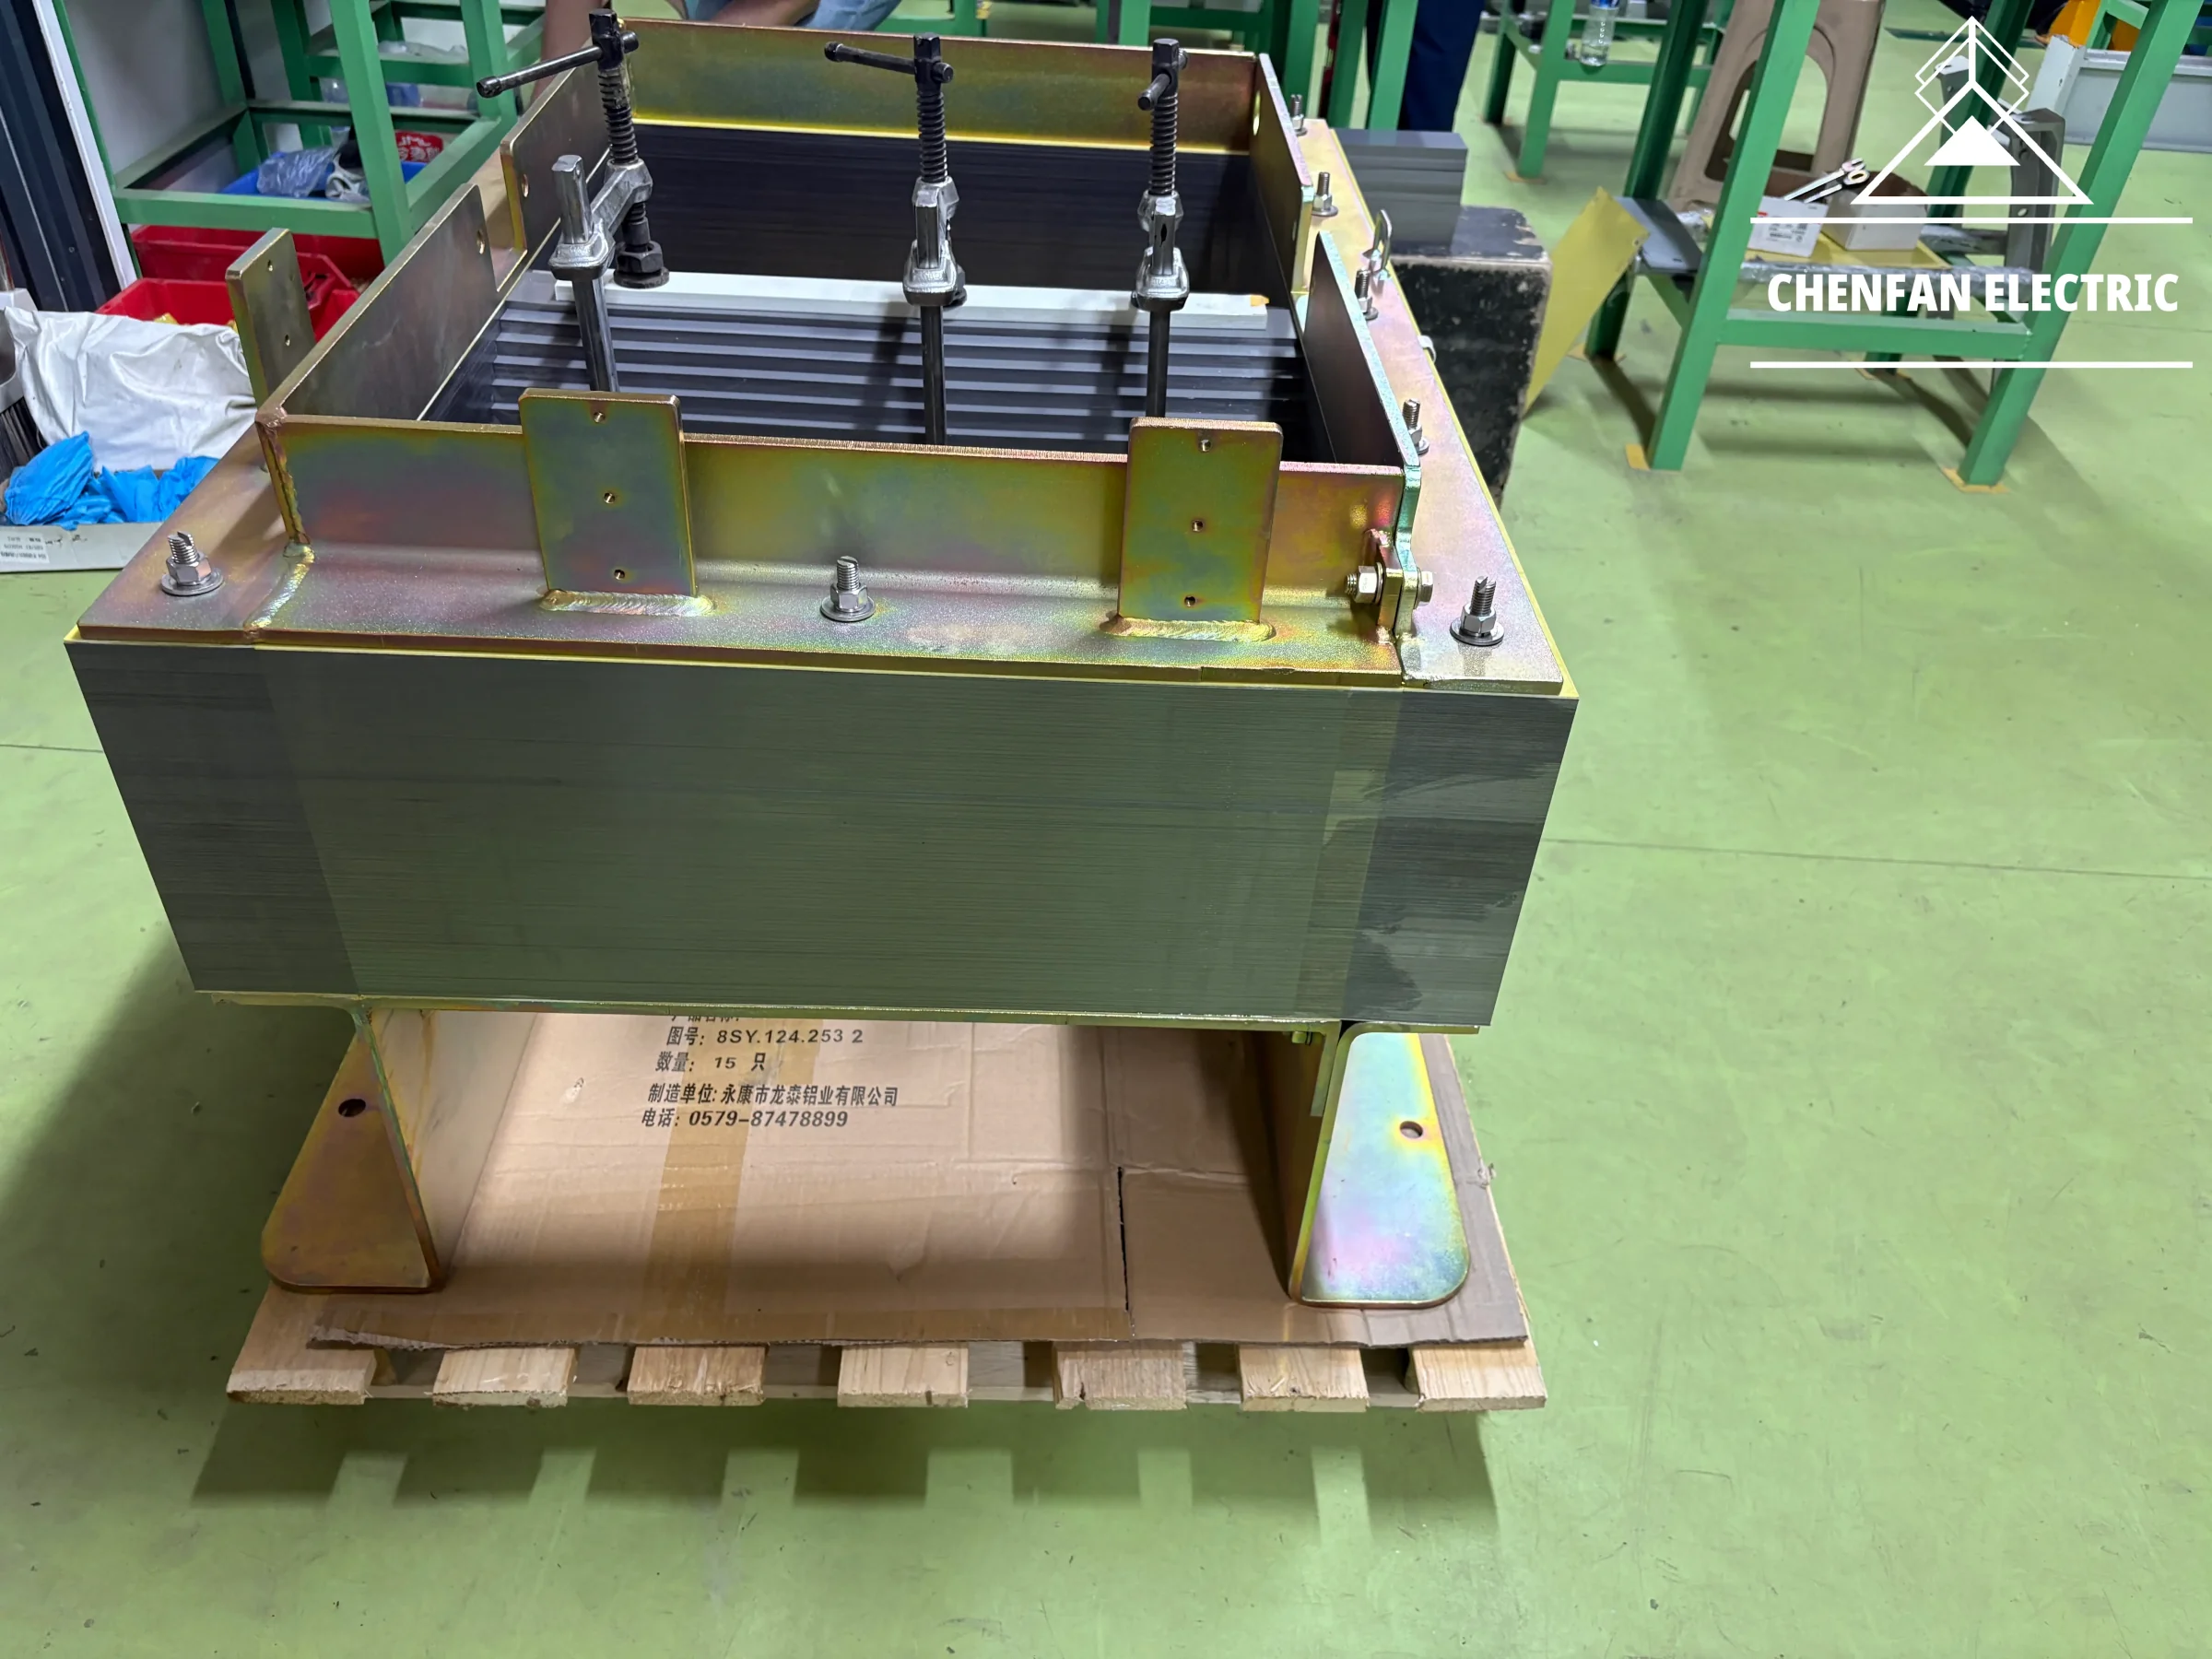
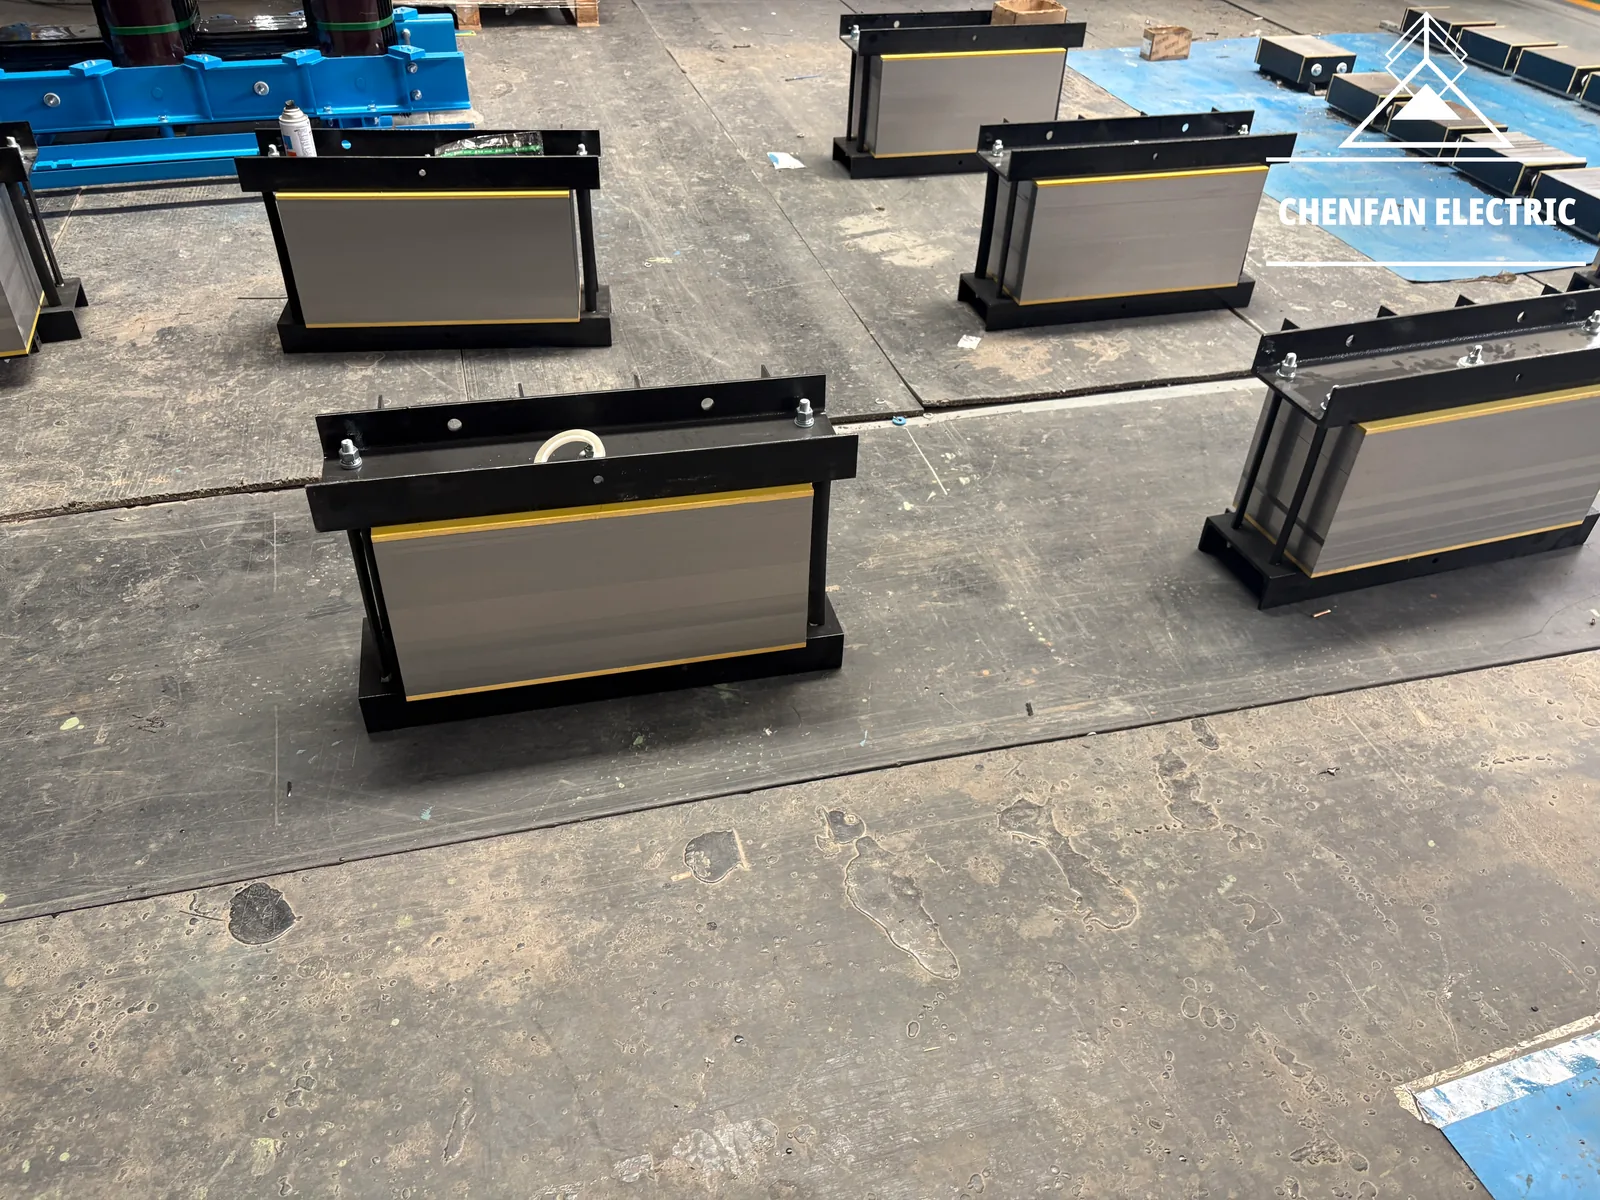
层叠电工钢,明确的结构接口。从铁芯叠片到夹紧结构,查看三柱叠片铁芯。
01 / 05
三柱叠片铁芯
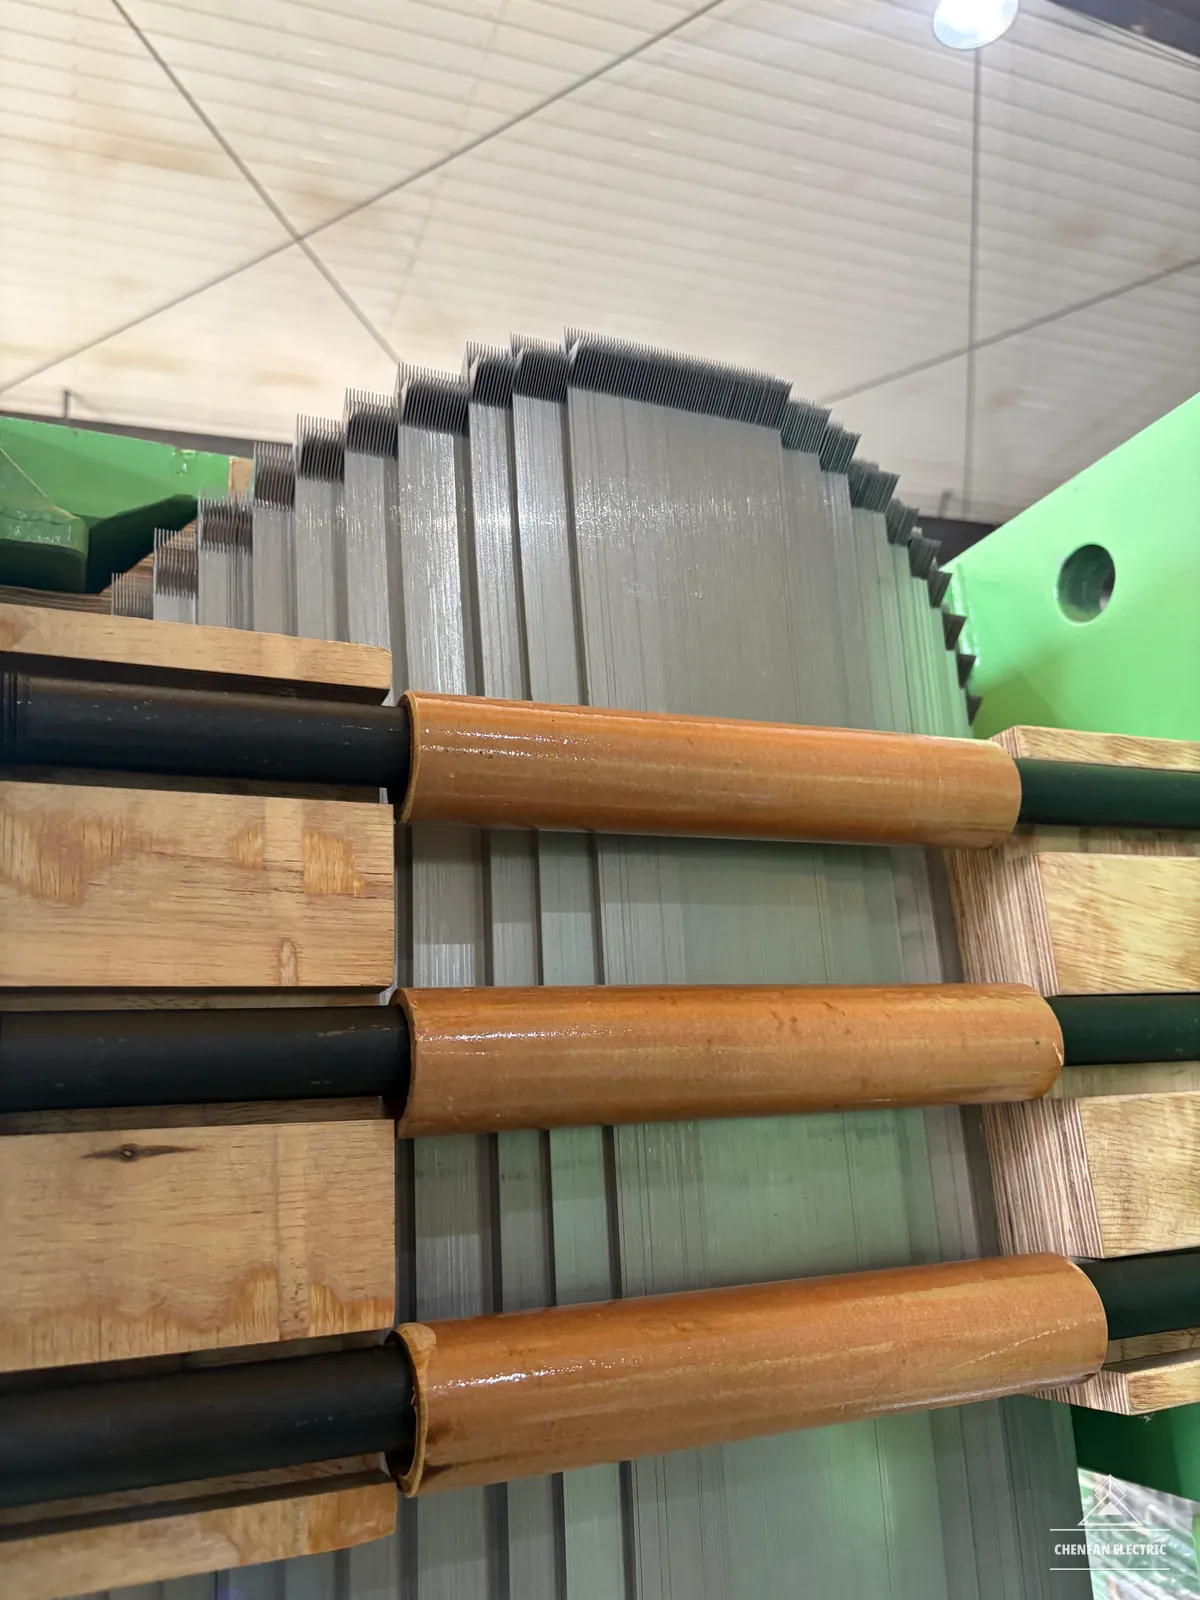
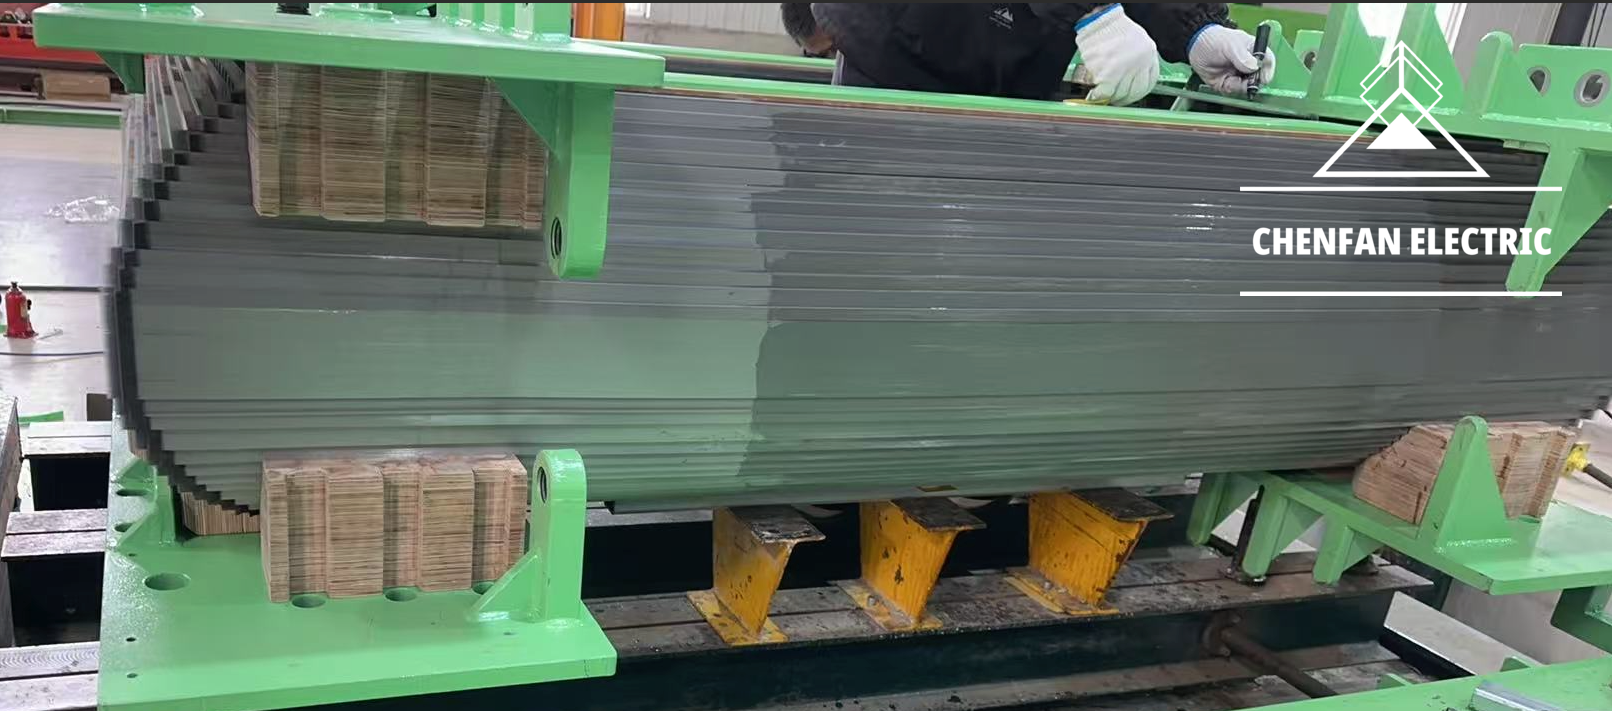
芯柱与铁轭由取向电工钢片组分级叠装而成。点击模型标记查看对应结构。
拖动旋转 · 滚动缩放
- 结构
- 三柱叠片式
- 接缝
- 多级阶梯搭接
- 材料
- CRGO / GOES 叠片
结构仅作示意。最终片组顺序、接缝结构及夹件配置以客户确认图纸为准。
05项目案例
项目实绩
330kV
超高压变压器铁芯
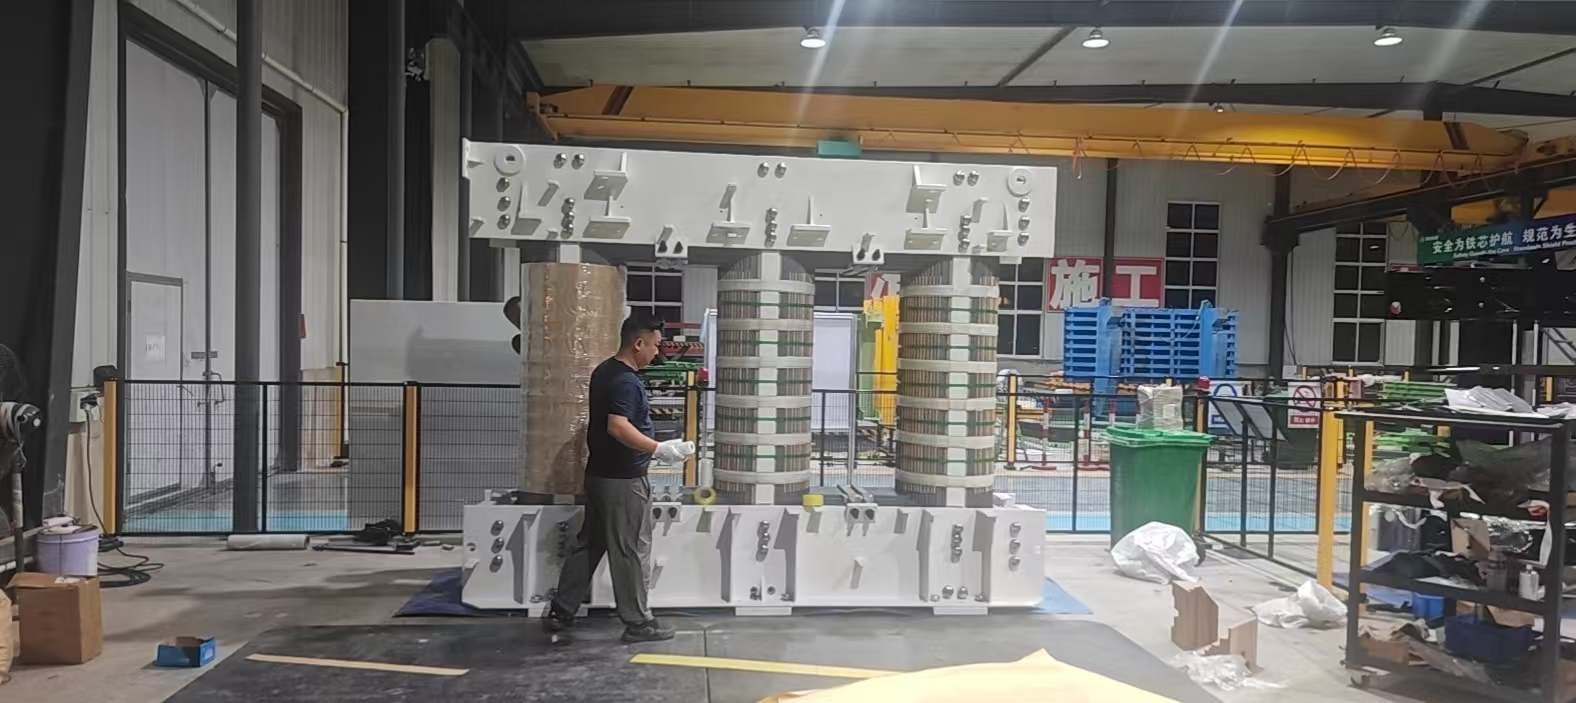
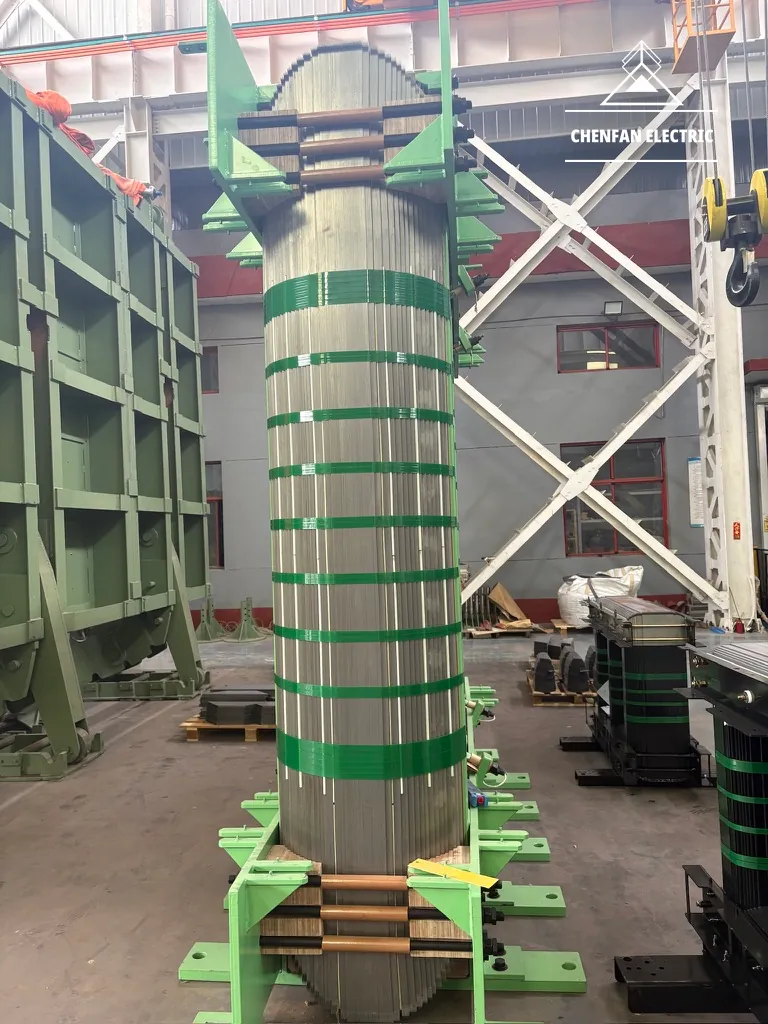
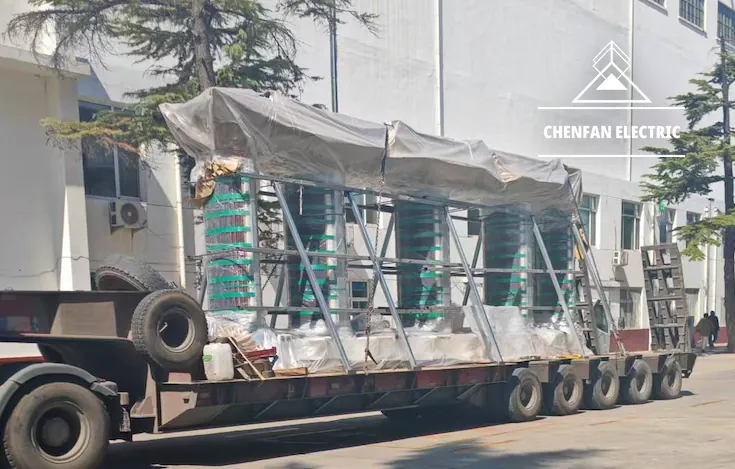
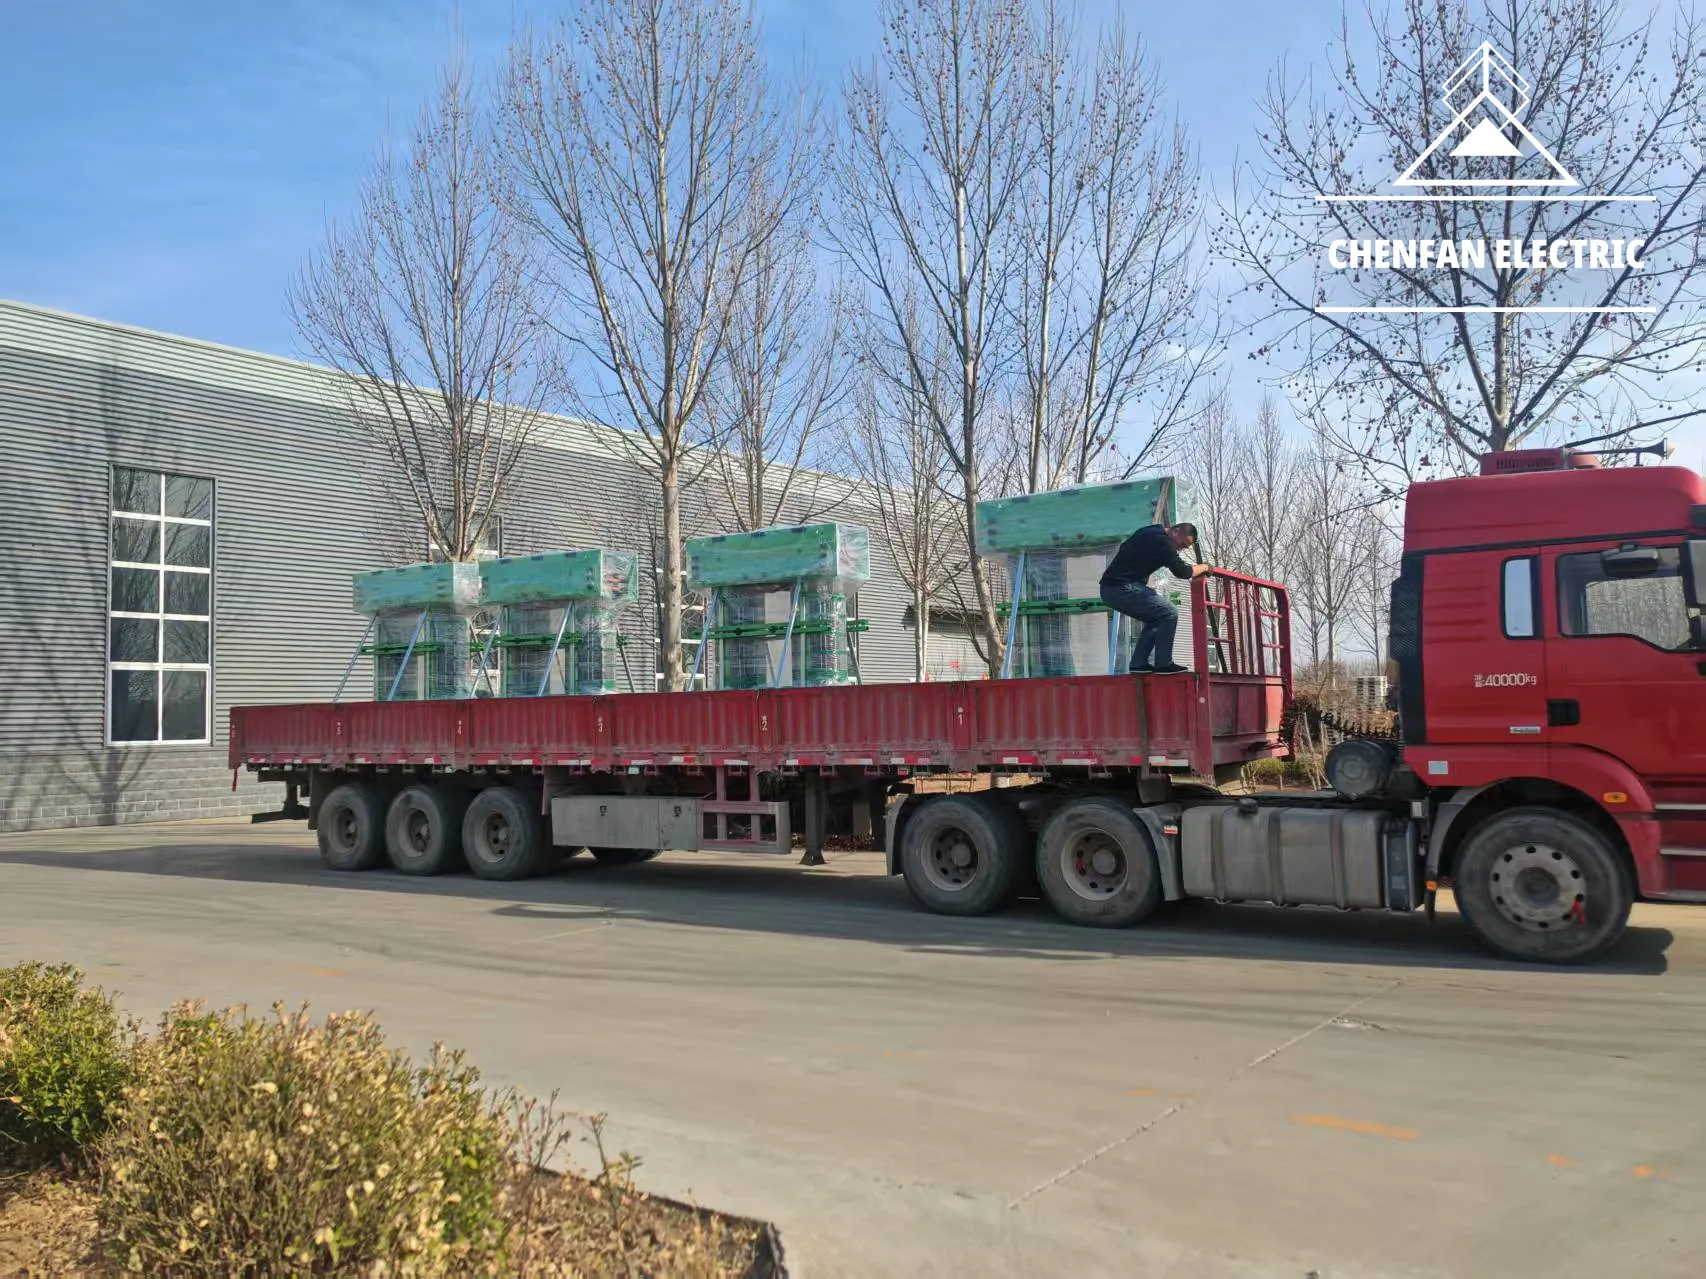
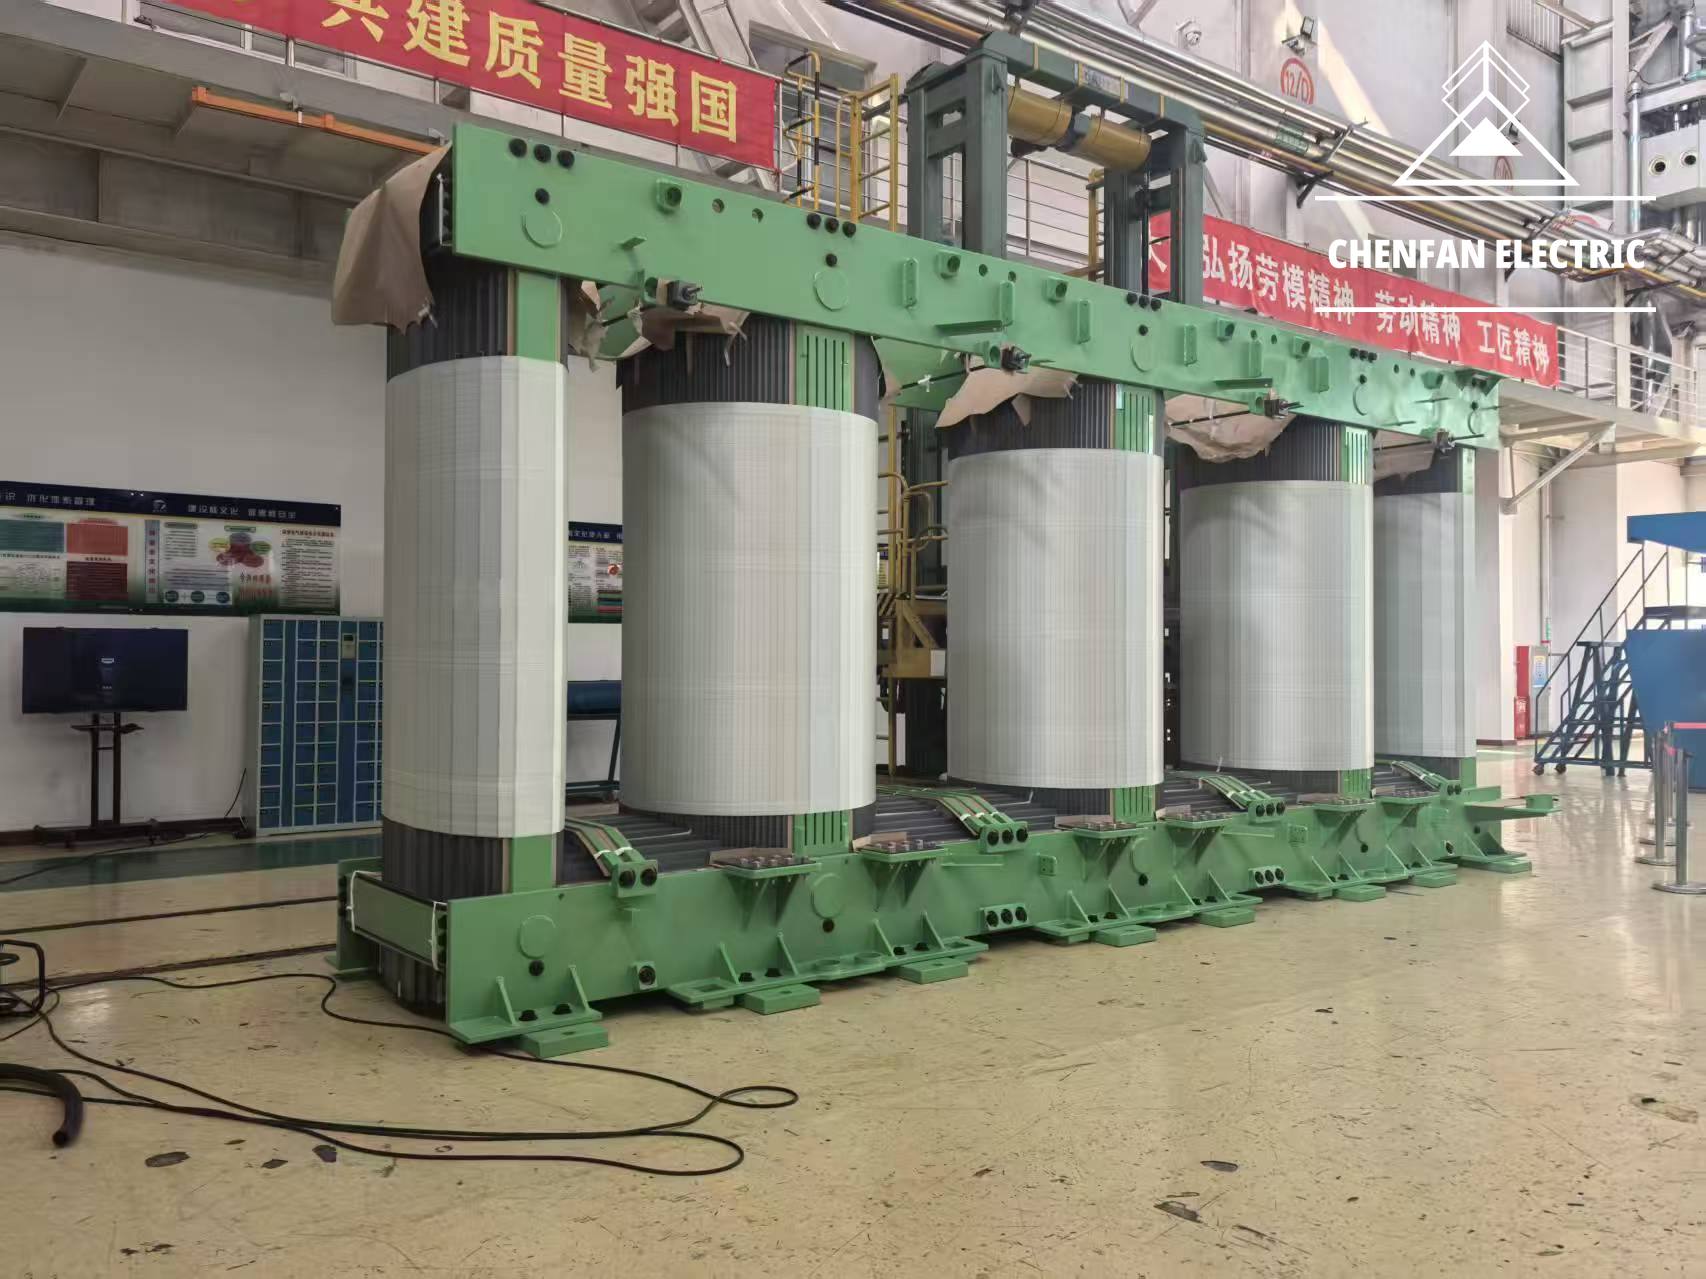
超高压变压器项目三相铁芯,采用多级阶梯搭接结构。
MVA 和 kV 为对应变压器项目参数。
06 重型铁芯工程
最高
100t
单台铁芯制造能力
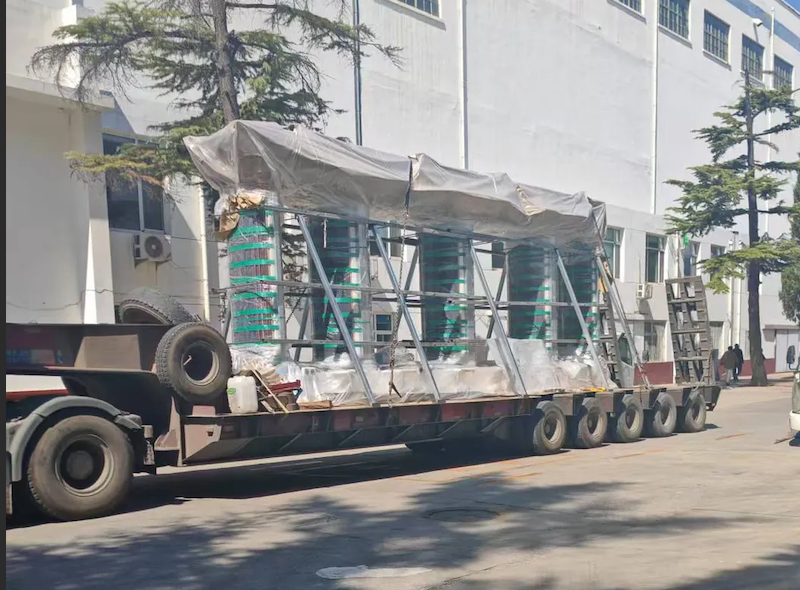
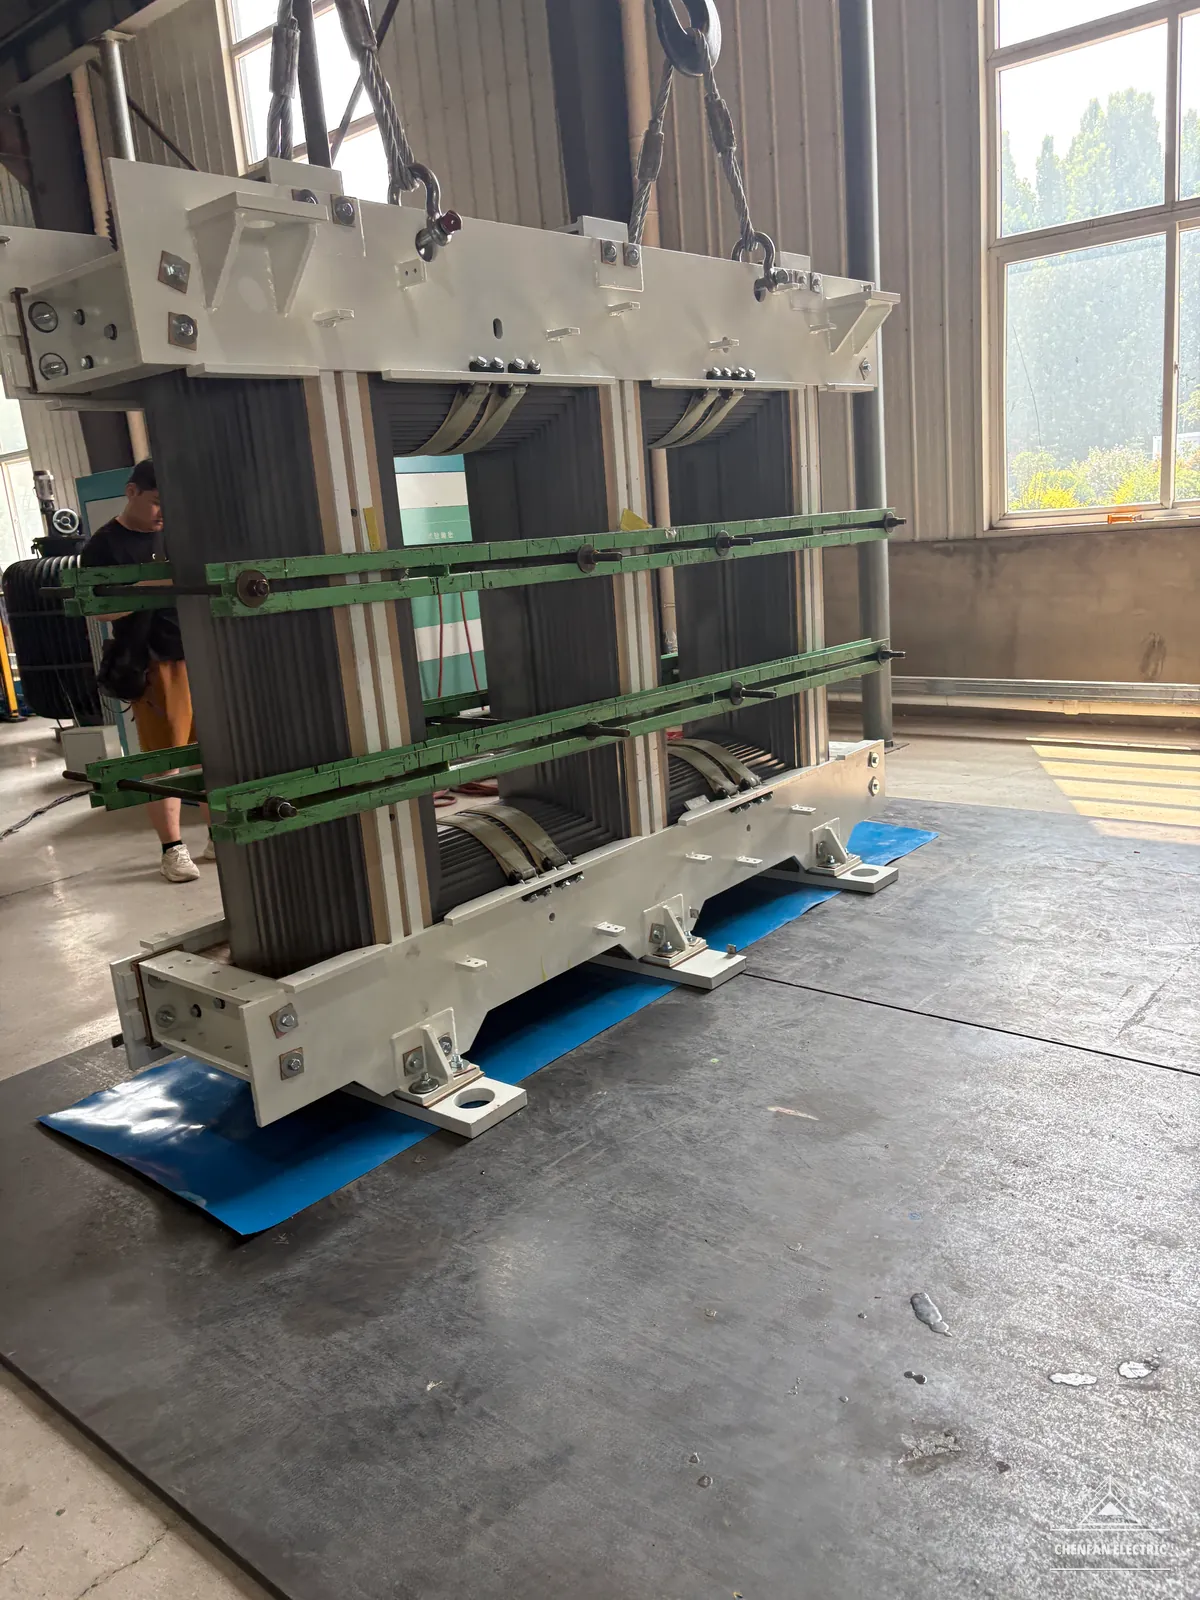
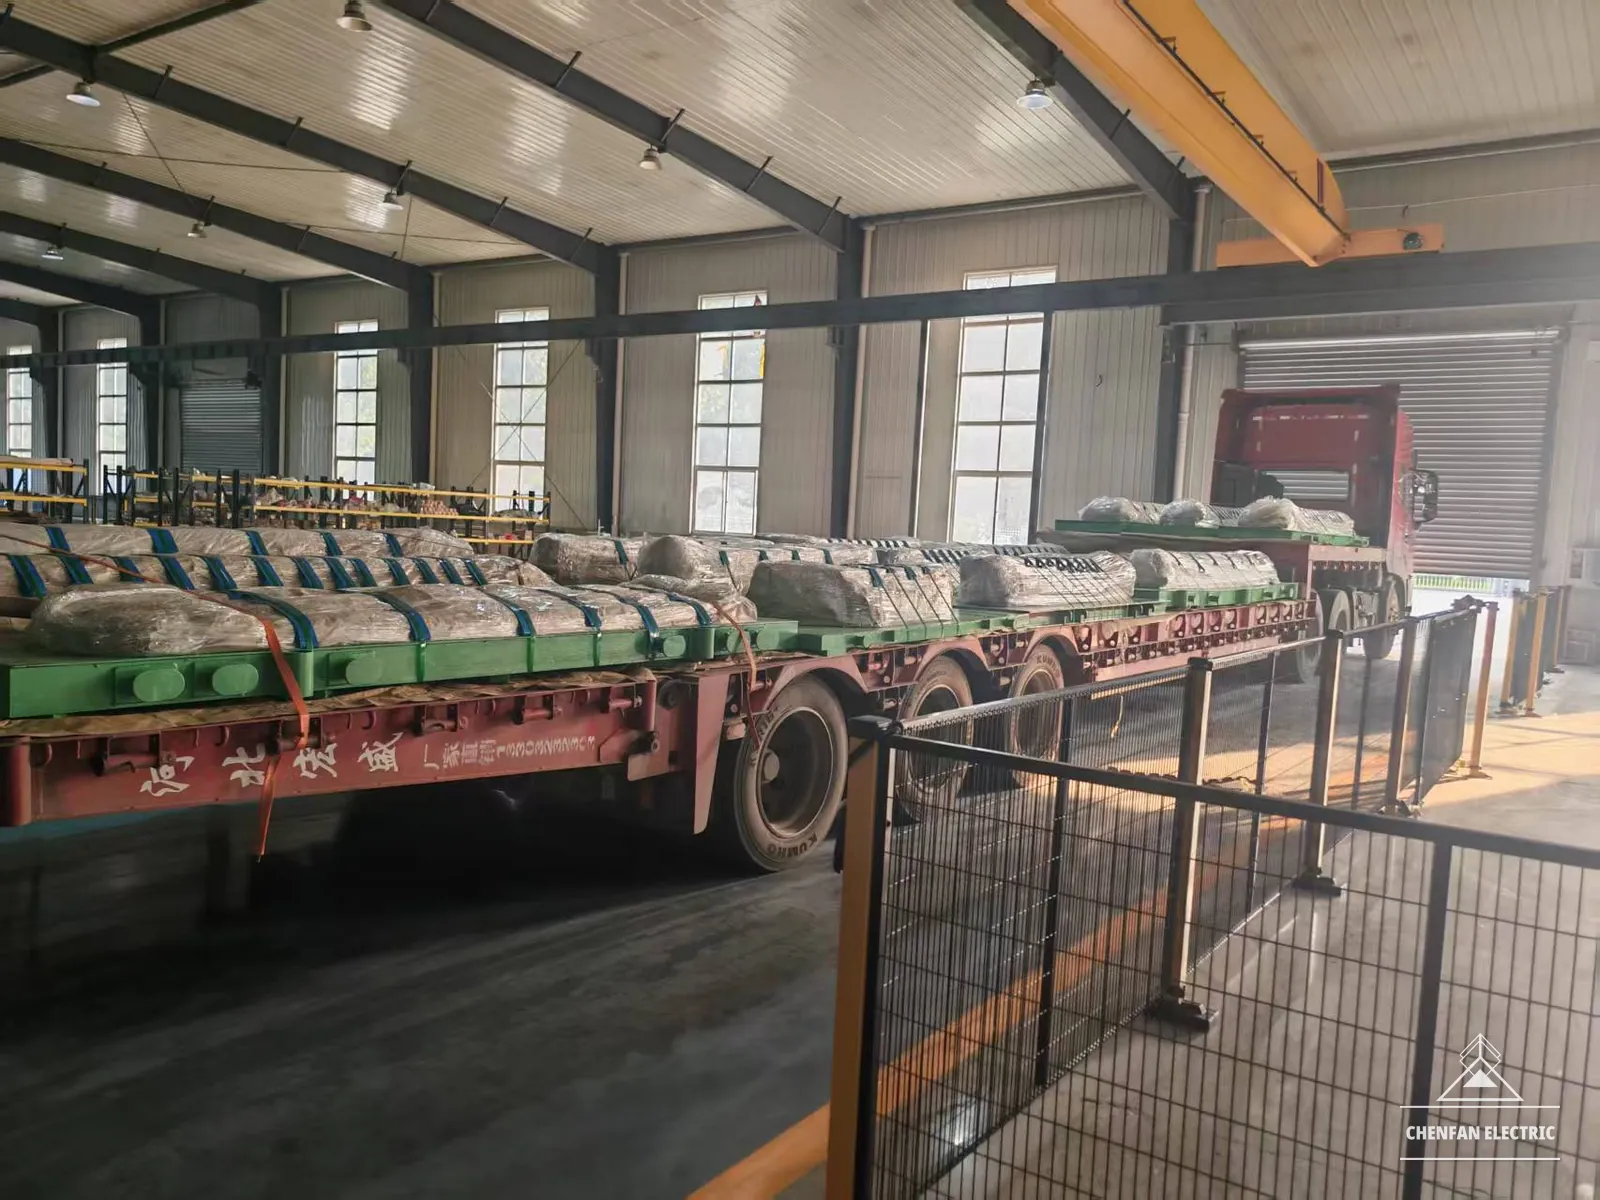
大型电力变压器铁芯按工程项目组织制造。
- 装配稳定性
- 吊装规划
- 大型铁芯搬运
- 运输固定
- 叠装 / SKD / CKD 供货
制造能力展示。图片为重型铁芯吊运实拍。
中国制造,跨区域供货。我们的铁芯
我们的铁芯
走向全球。
同一制造基地。
覆盖多个供货区域。
始终以图纸为依据。
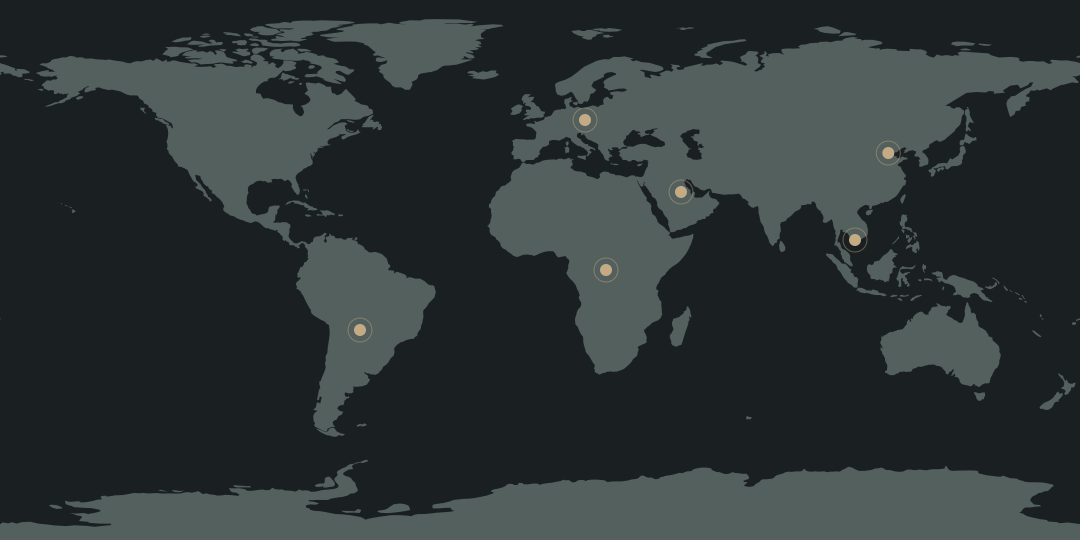
中国河北雄县制造与技术协调
中国
中国
为按图制造变压器铁芯提供生产基地、国内供货及技术协调。
主要供货范围
- 变压器铁芯
- CRGO 加工
- 铁芯叠片
- 大型电力变压器铁芯
东南亚
区域供货支持变压器 OEM 生产与项目需求。
主要供货范围
- 变压器铁芯
- CRGO
- 横剪铁芯片
- 项目供货
非洲
区域供货满足配电变压器及电力变压器制造需求。
主要供货范围
- 变压器铁芯
- 加工 CRGO 材料
- 按图生产
- 出口包装
中东
为变压器制造商及电力行业需求提供项目供货。
主要供货范围
- 电力变压器铁芯
- CRGO 加工
- 大型铁芯项目
- 出口交付
欧洲
面向变压器制造应用,注重技术与质量要求的供货。
主要供货范围
- 精密铁芯
- CRGO / GOES
- 按图生产
- 项目文件
南美洲
面向海外变压器制造商供应铁芯与电工钢。
主要供货范围
- 变压器铁芯
- CRGO
- 铁芯叠片
- 定制项目供货
中国 · 东南亚 · 非洲 · 中东 · 欧洲 · 南美洲区域客户与市场覆盖
07 质量如何管控
过程检验。
按单记录。
- 01来料检验依据采购规格核对牌号、厚度、钢卷编号及钢厂质保书。
- 02过程管控检查条宽、长度、角度、孔位、毛刺高度及涂层状态。
- 03叠片与组装叠片数量、阶梯搭接错位量、窗口尺寸与夹紧接口。
- 04终检确认检查整体尺寸、叠片系数、表面状态、标识及包装准备情况。
- 05项目记录尺寸记录、生产照片及约定的配套文件。
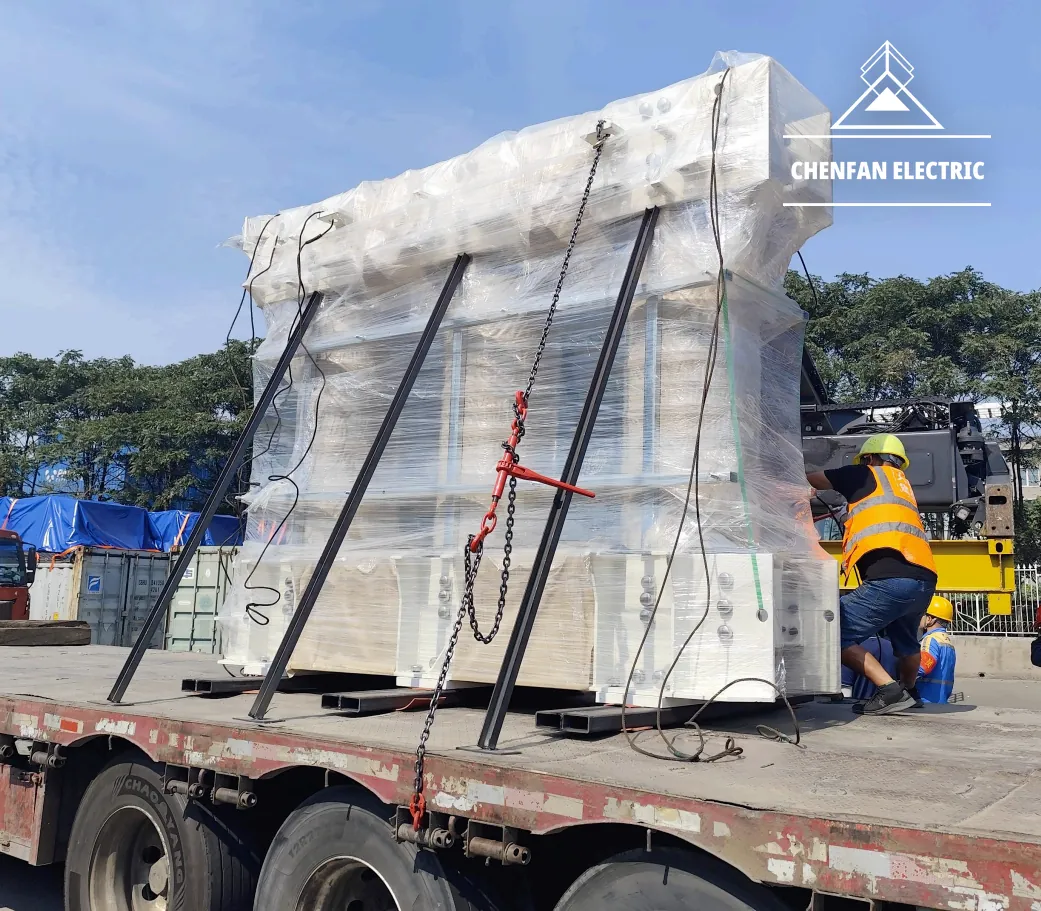
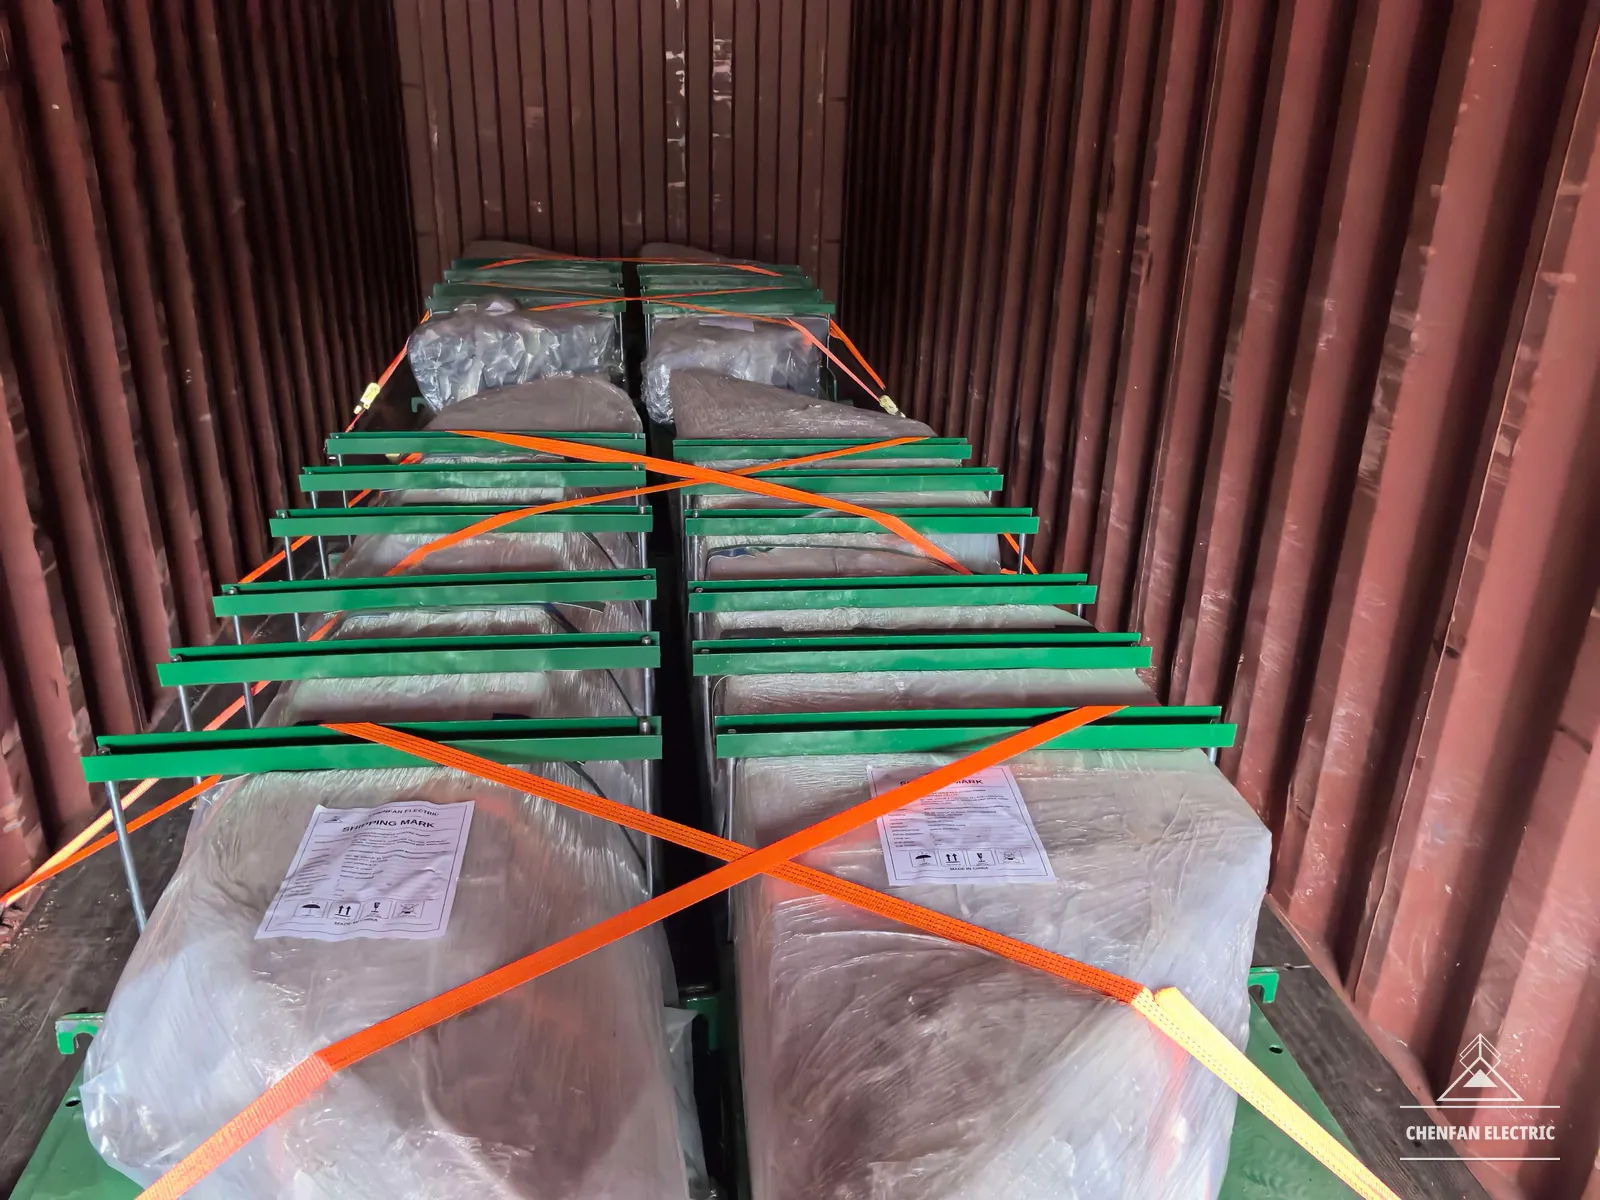
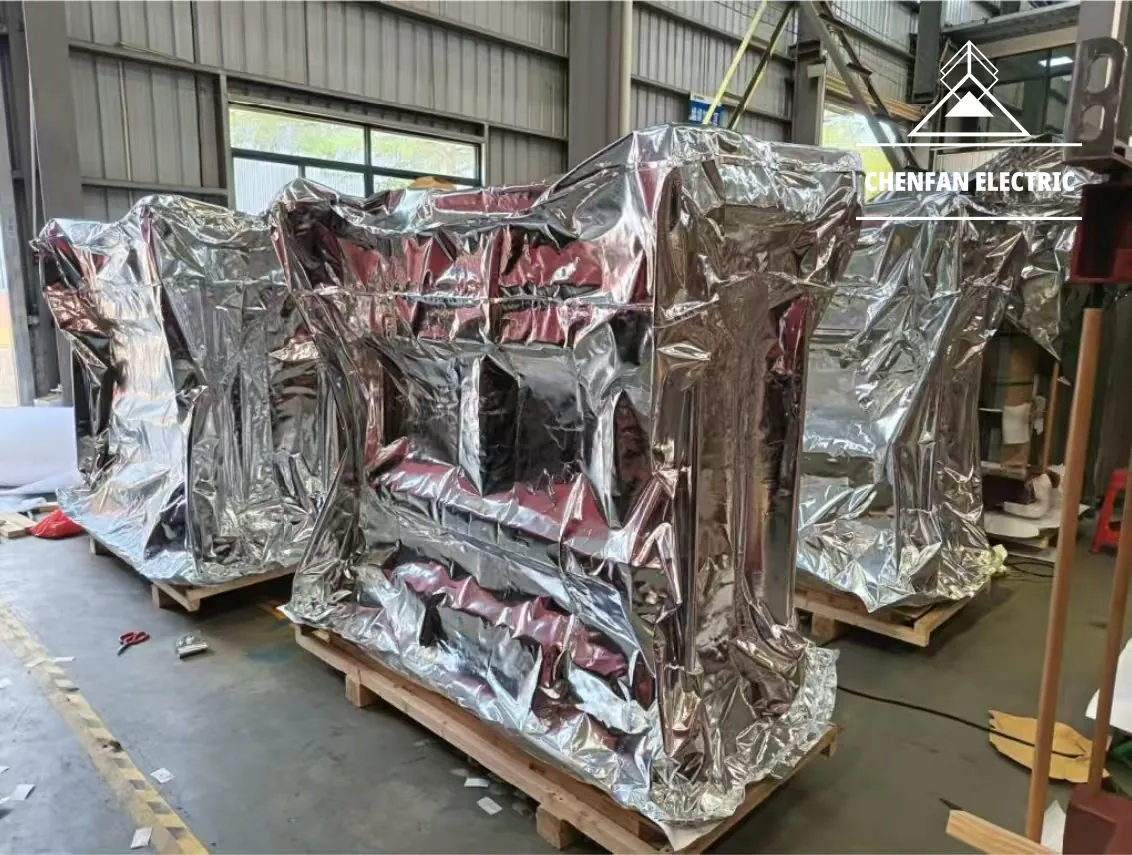
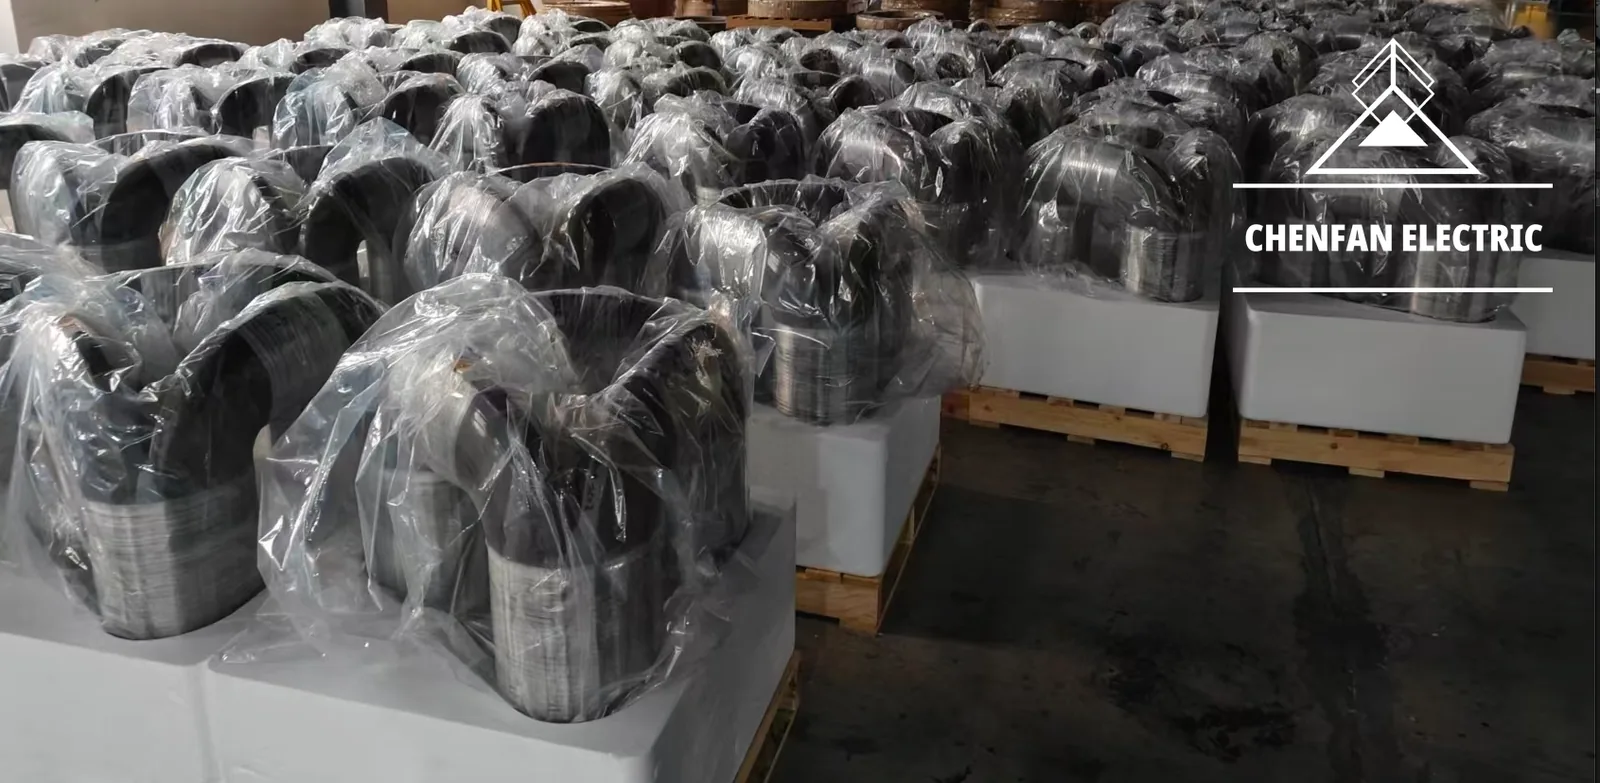
包装,是最后一道
制造工序。
- 出口包装就绪
- 海运
- 按需空运
- 按目的地要求固定
- 出口单证
常规产品交期通常为 ~7 天,具体取决于材料牌号、数量、图纸确认及生产排期。
技术资料
变压器铁芯
技术资料库。
面向变压器铁芯选型、制造和采购的实用技术资料。
0.20 mm vs 0.23 mm GOES
选定厚度前,综合比较损耗目标、铁芯结构、组装工序和材料要求。
阅读技术资料 — 0.20 mm vs 0.23 mm GOESBuilding Factor
理解材料试验结果与制造后铁芯性能之间的关系。
阅读技术资料 — Building FactorMTC vs Finished-Core Performance
材质证书是材料验收的依据,不能直接证明成品铁芯的损耗。
阅读技术资料 — MTC vs Finished-Core Performance8 Dimensions Before CRGO Cutting
下达剪切计划前,确认窗口、中心距、截面尺寸、阶梯结构及图纸版本。
阅读技术资料 — 8 Dimensions Before CRGO CuttingMulti-Step Lap Geometry
接缝顺序、间隙、搭接量和组装状态必须与同一铁芯定义一致。
阅读技术资料 — Multi-Step Lap GeometryBurr Control
明确剪切边缘要求、测量方法及相关制造过程,分别进行控制。
阅读技术资料 — Burr ControlStacking Factor
结合钢材截面、绝缘涂层和叠装状态,评估有效磁路截面。
阅读技术资料 — Stacking FactorProtecting Cores for Sea Shipment
发运前确认防潮、边缘防护、固定和装卸要求。
阅读技术资料 — Protecting Cores for Sea Shipment常见问题
下单前,
先确认这些问题。
简明答疑。具体项目要求将在图纸审核和报价中确认。
可以直接按客户图纸制造吗?
可以。生产前审核批准图纸、材料要求、接缝顺序、组装范围和验收标准。
接受哪些图纸格式?
接受 PDF、DWG 和 DXF。请注明图号、版本及单位;填写询价需求后,将文件直接发送给 Frank。
有哪些 CRGO / GOES 厚度可选?
常用厚度为 0.18 / 0.20 mm。0.23 / 0.27 / 0.30 mm 可根据项目要求及材料供应情况安排。
可以提供完整组装铁芯吗?
可以。请依据批准图纸确认夹紧、绝缘、吊装配置及运输状态。
可以提供预叠片吗?
可以。请确认片包标识、叠装顺序、组装责任及交付状态。
报价需要哪些信息?
请提供额定参数、铁芯图纸、牌号、厚度、供货形式、数量或重量、损耗目标(如有)、交货条款及目的地。
如何控制毛刺高度?
通过控制剪切刃口状态和工艺参数,并在生产中检查毛刺。当前制造能力为 <0.02 mm;检验方法和抽样方案需双方确认。
如何评估叠片系数?
需确认有效钢材面积或厚度与实际叠装尺寸的比较方法。当前能力为 >97%;材料、涂层、压紧条件和测量方法需约定。
可以安排成品铁芯损耗测试吗?
请在图纸审核时提出。下单前确认铁芯状态、励磁方式、频率、磁通密度、测量方法及验收标准。
铁芯如何进行海运防护?
根据铁芯结构和重量设置防潮、边缘防护及固定措施。请确认运输路线、吊装方式及卸货条件。
可以制造大型电力变压器铁芯吗?
单台铁芯制造能力可达 100 t。每个项目均需评审结构、组装稳定性、吊装及运输条件。
可以采用哪些贸易术语?
可洽谈 EXW、FOB 和 CIF。请注明指定地点或港口;其他条款需在报价中确认。
08 技术评审
发送您的
铁芯图纸。
首次回复即包含制造可行性、供货范围、价格与交期。常备约 3,000 t 取向硅钢库存,是常规产品约一周发货的基础。
- 01图纸 PDF / DWG
- 02材料牌号 CRGO / GOES
- 03厚度 0.18 – 0.30 mm
- 04供货形式 叠装 / SKD / CKD
- 05数量 数值与单位
- 06交付计划 目标交期
- 07目的地 港口与国家