Núcleos de
transformadores
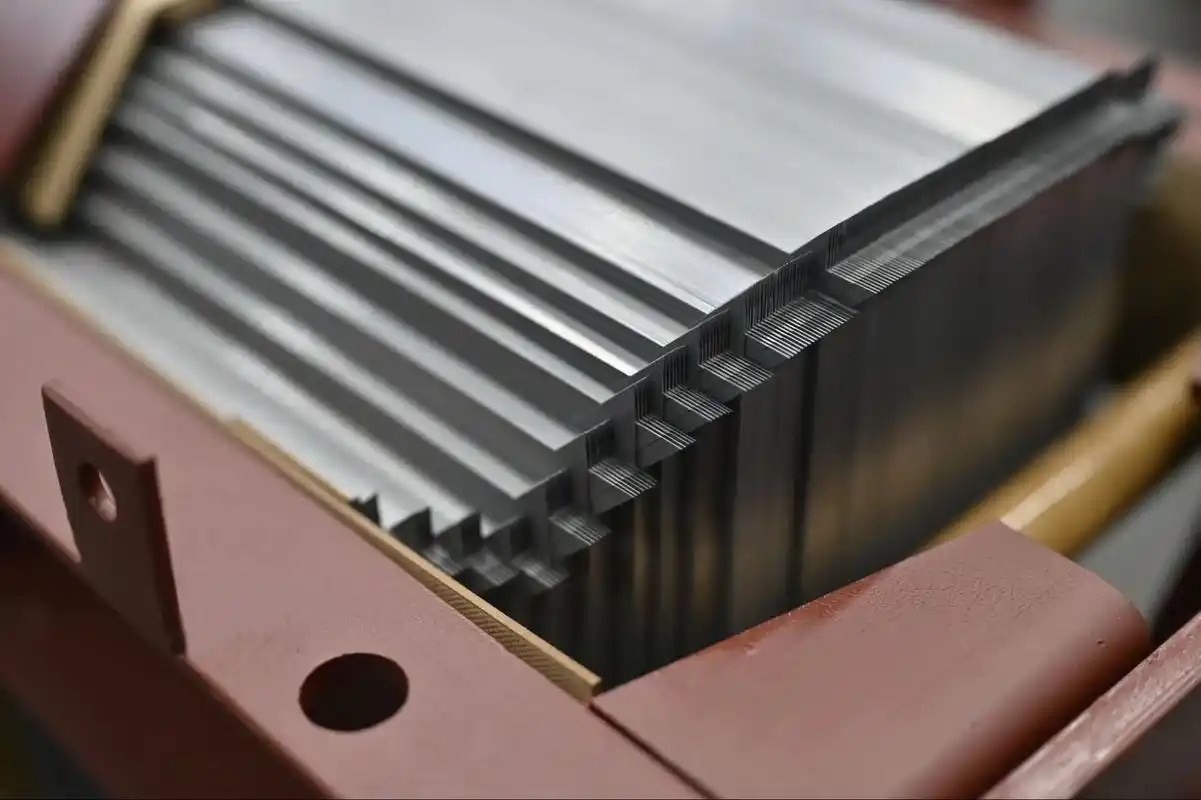
Juntas multi-step-lap, geometria das janelas e interfaces de prensagem executadas conforme o desenho aprovado.
- Imersos em óleo
- A seco
- Geometria sob medida
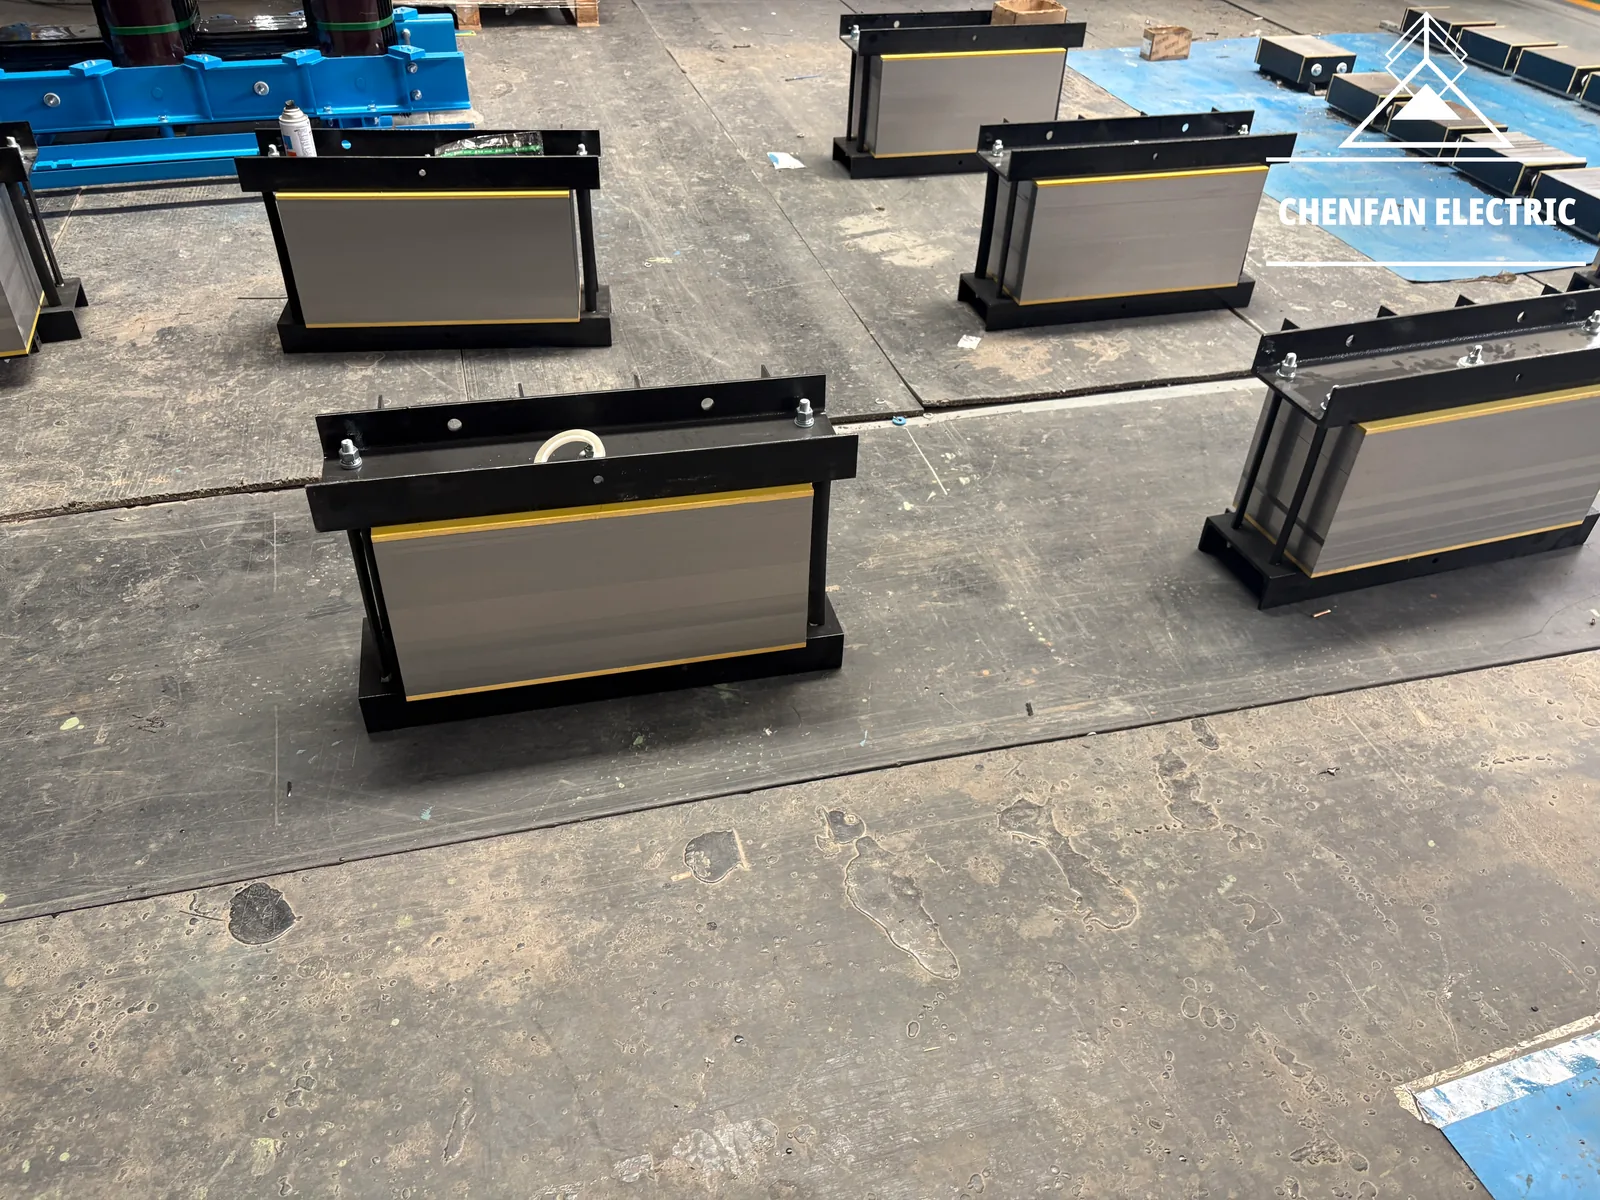
Fabricante de núcleos de transformador: corte longitudinal de CRGO, corte step-lap, pré-empilhamento e montagem até 100 t.
01 Quem somos
Núcleos de transformadores e CRGO para fabricantes de todo o mundo. Do aço elétrico em estoque aos núcleos prontos de até 100 t, nossa produção abrange preparação do material, corte de precisão, montagem e embalagem para exportação.
A Chenfan Electric reúne fabricação de núcleos de transformadores, processamento de CRGO e fornecimento global. Com faturamento anual de aproximadamente USD 30 milhões, estoque regular de 3.000 t de CRGO e capacidade de processamento de 1.500 t por mês, atendemos da seleção do material à entrega do núcleo pronto. Fabricamos núcleos individuais de até 100 t, com rebarba inferior a 0,02 mm e fator de empilhamento superior a 97%.
02 O que fabricamos
Juntas multi-step-lap, geometria das janelas e interfaces de prensagem executadas conforme o desenho aprovado.
Aço elétrico de grão orientado no grau, na espessura e com o revestimento exigidos pelo projeto do transformador, com identificação das bobinas e certificados de material.
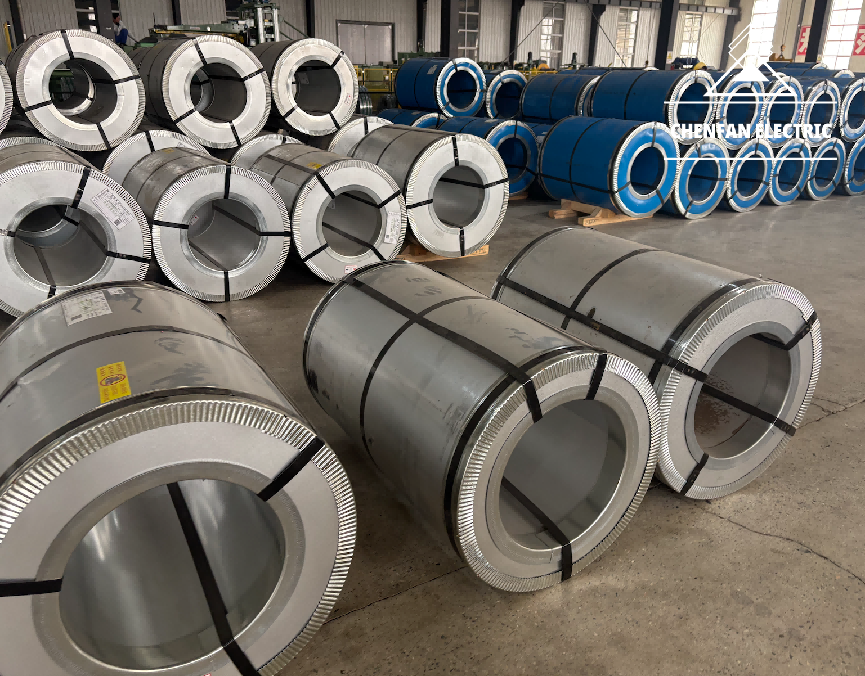
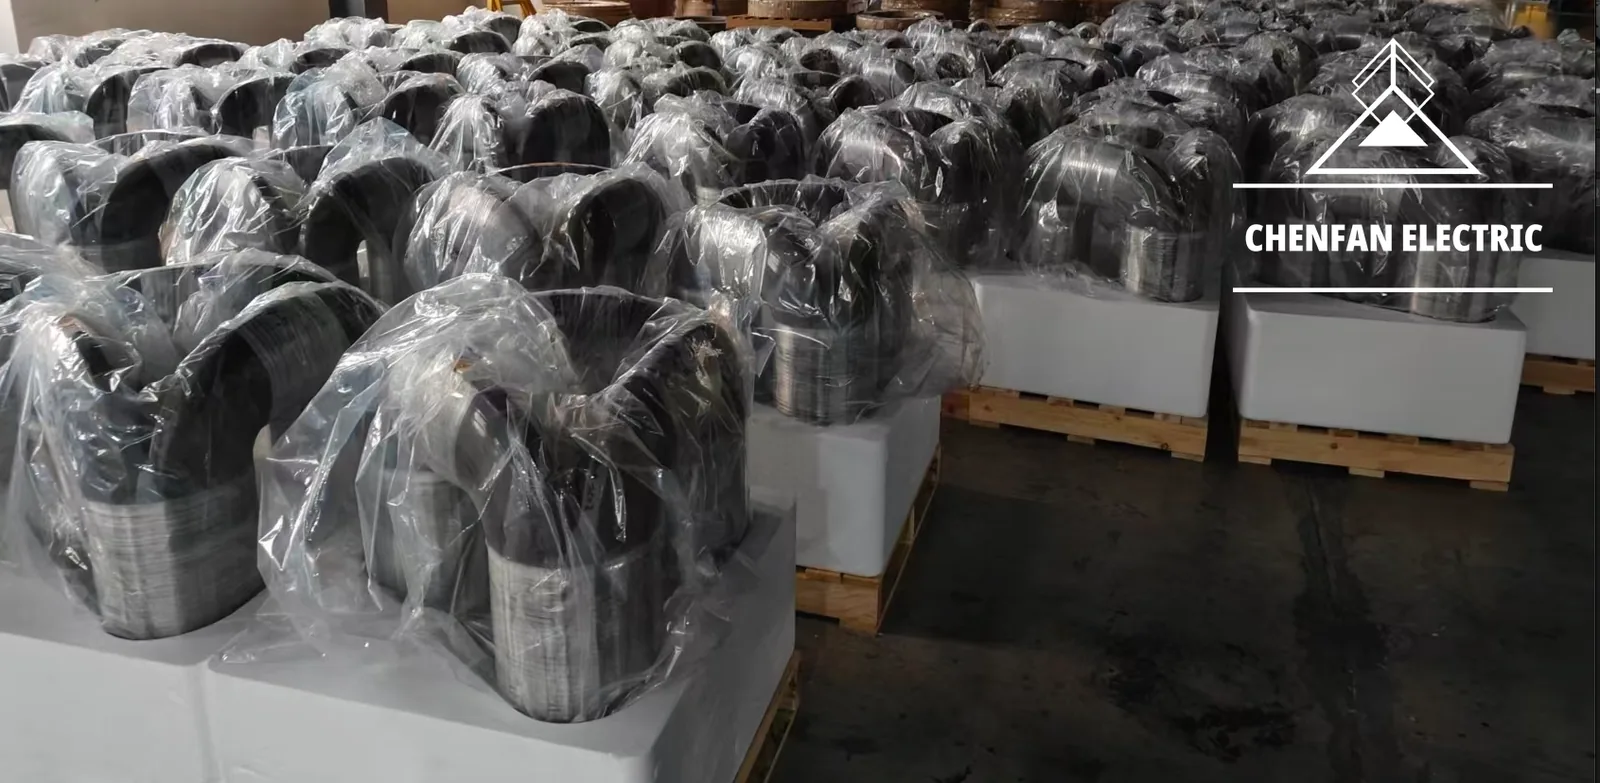
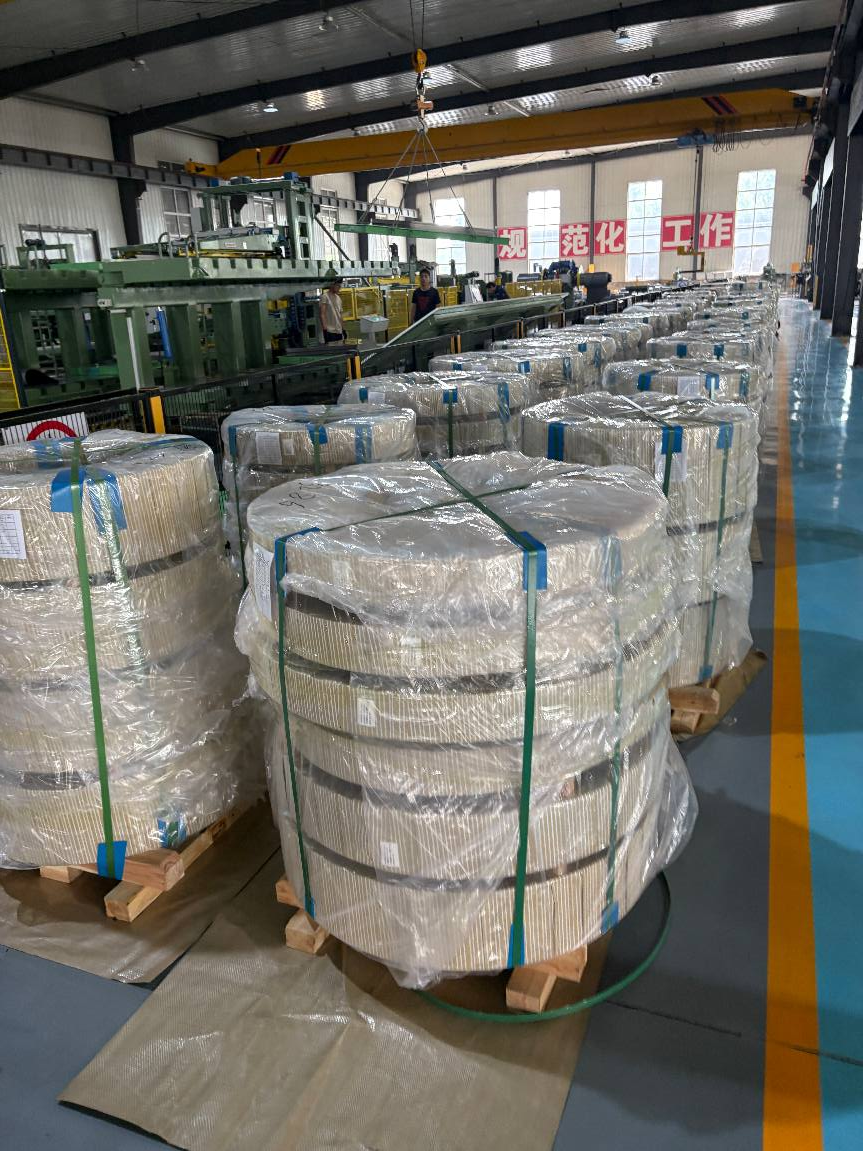
Material e larguras definidos pelo cliente, processados em linha de corte longitudinal e protegidos por equipamento dedicado de embalagem automática.
Material
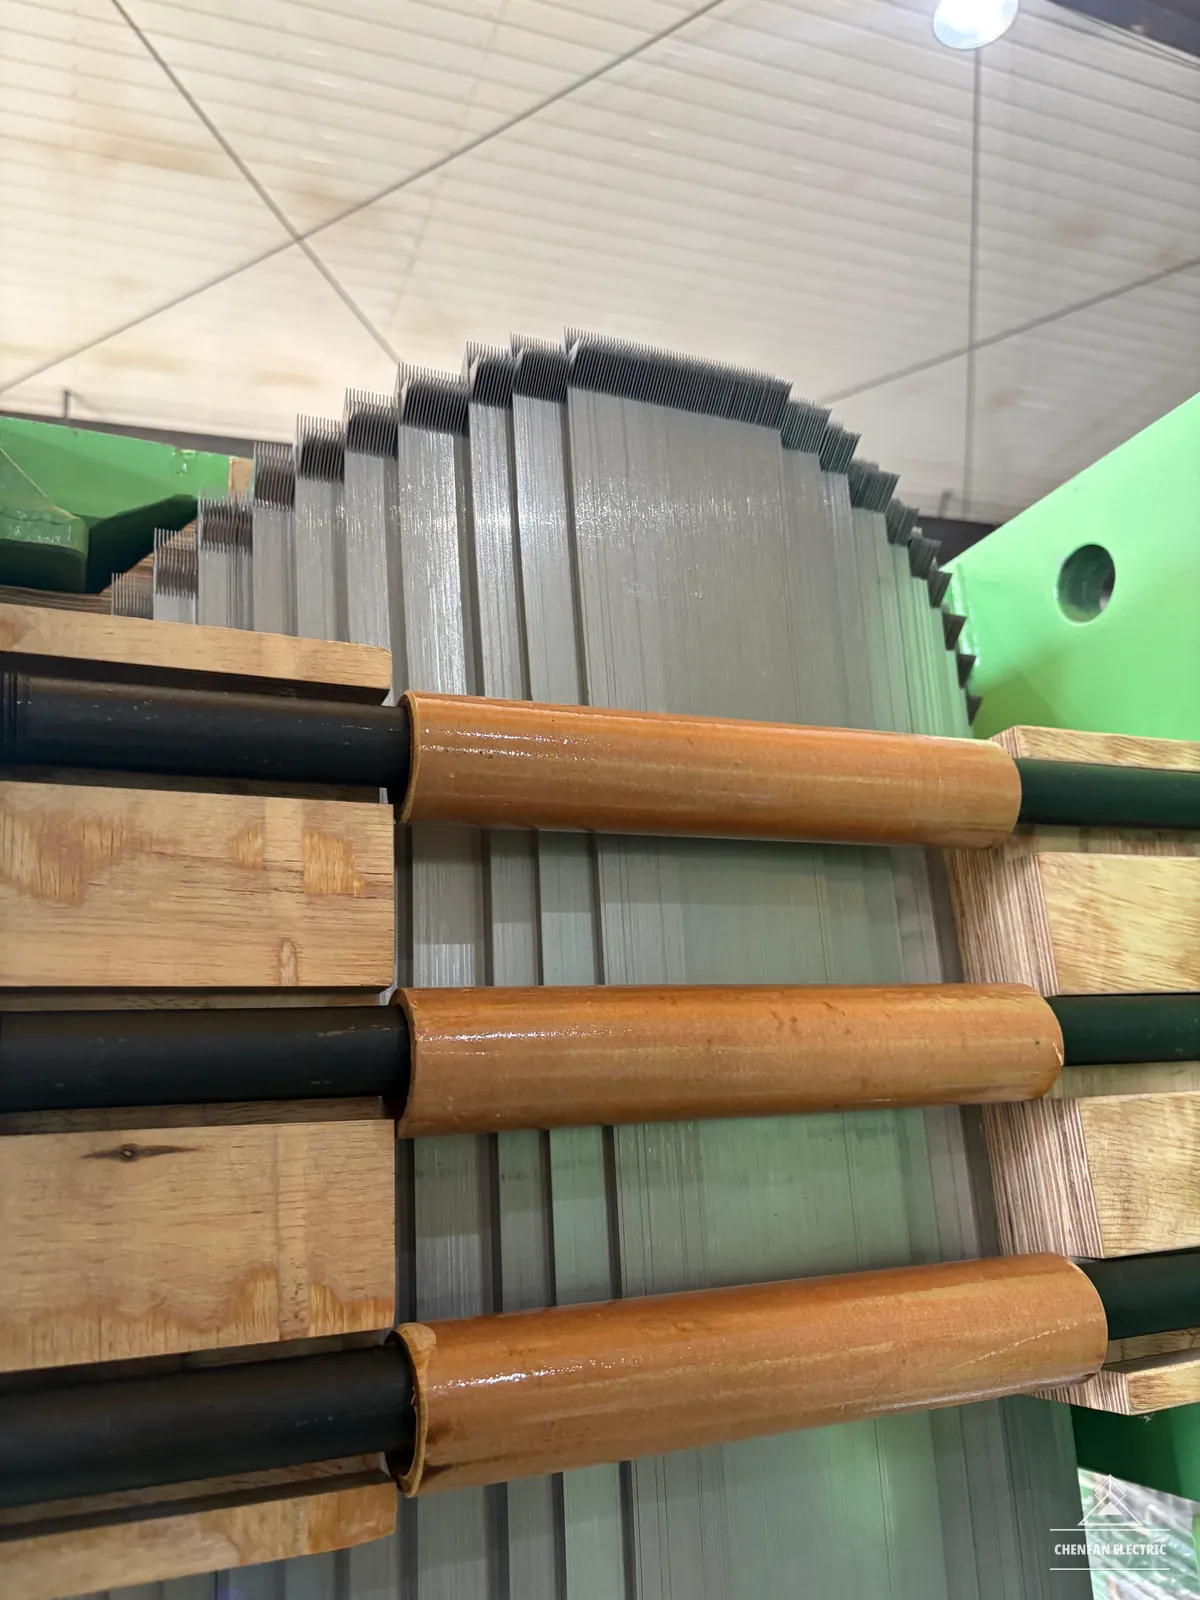
Protege o revestimento e limita os caminhos de corrente entre as lâminas.
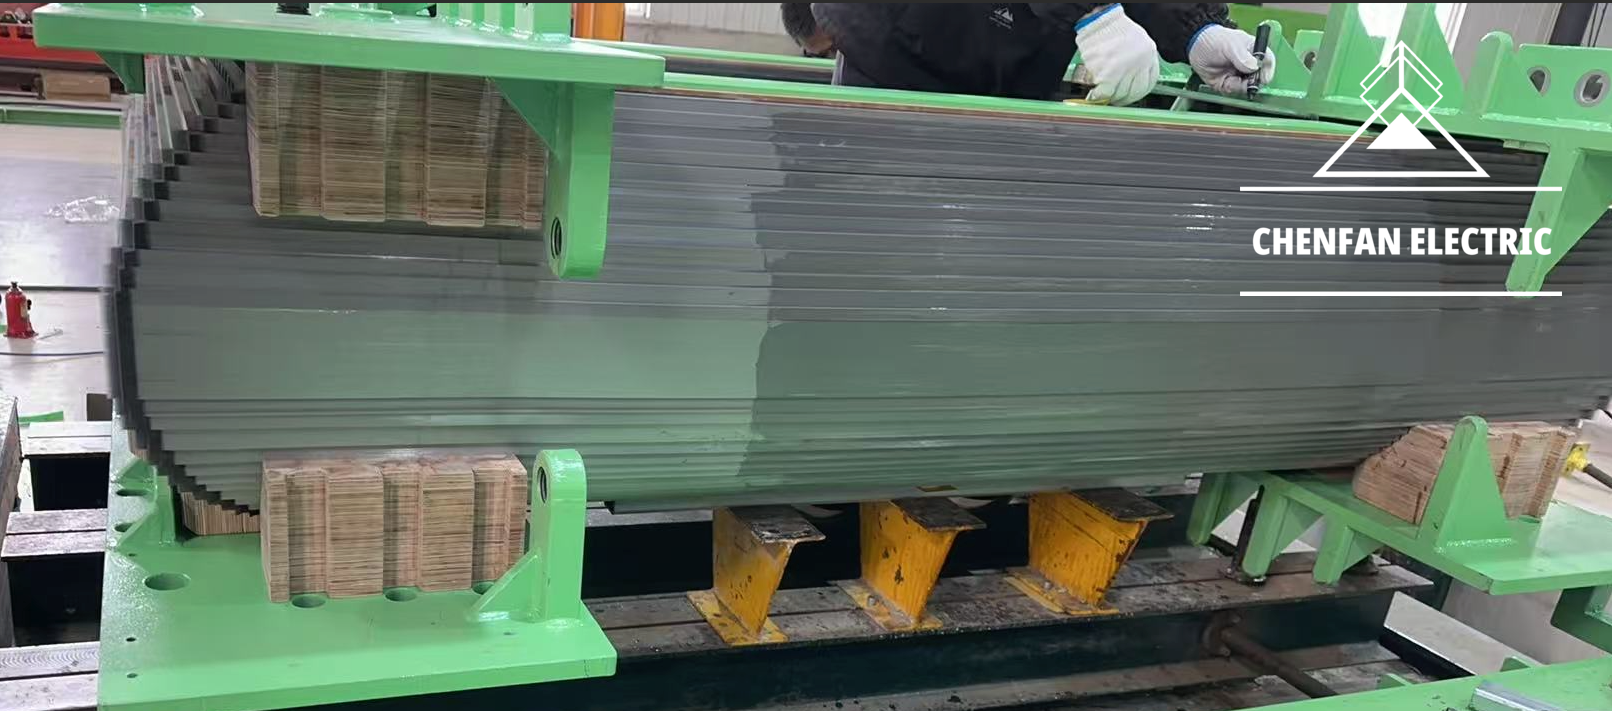
Mantém a seção efetiva do núcleo prevista no projeto.
Valores de capacidade de fabricação. Os critérios de aceitação de cada projeto seguem a especificação de material acordada e o desenho aprovado.
03 Como garantimos a precisão
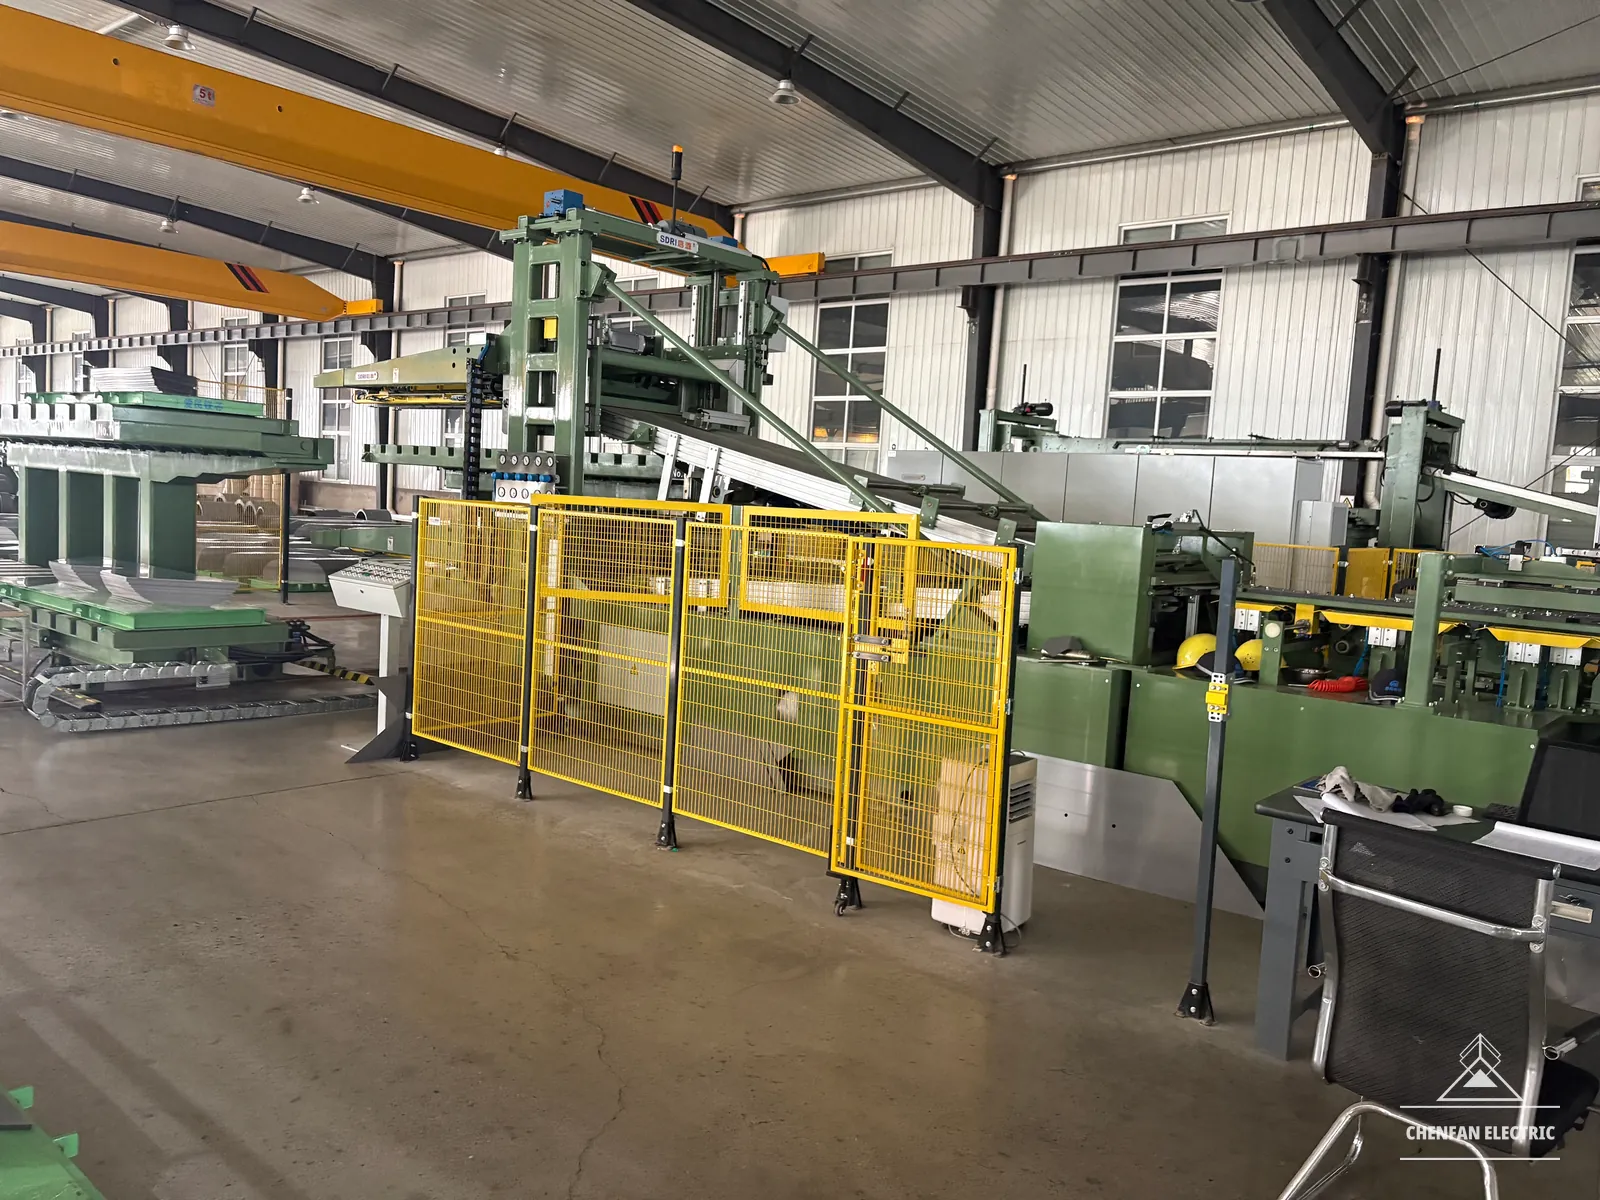
Antes da produção
A análise do desenho é realizada por meio de comunicação técnica. Este formulário não analisa desenhos automaticamente.
04 Modelo interativo
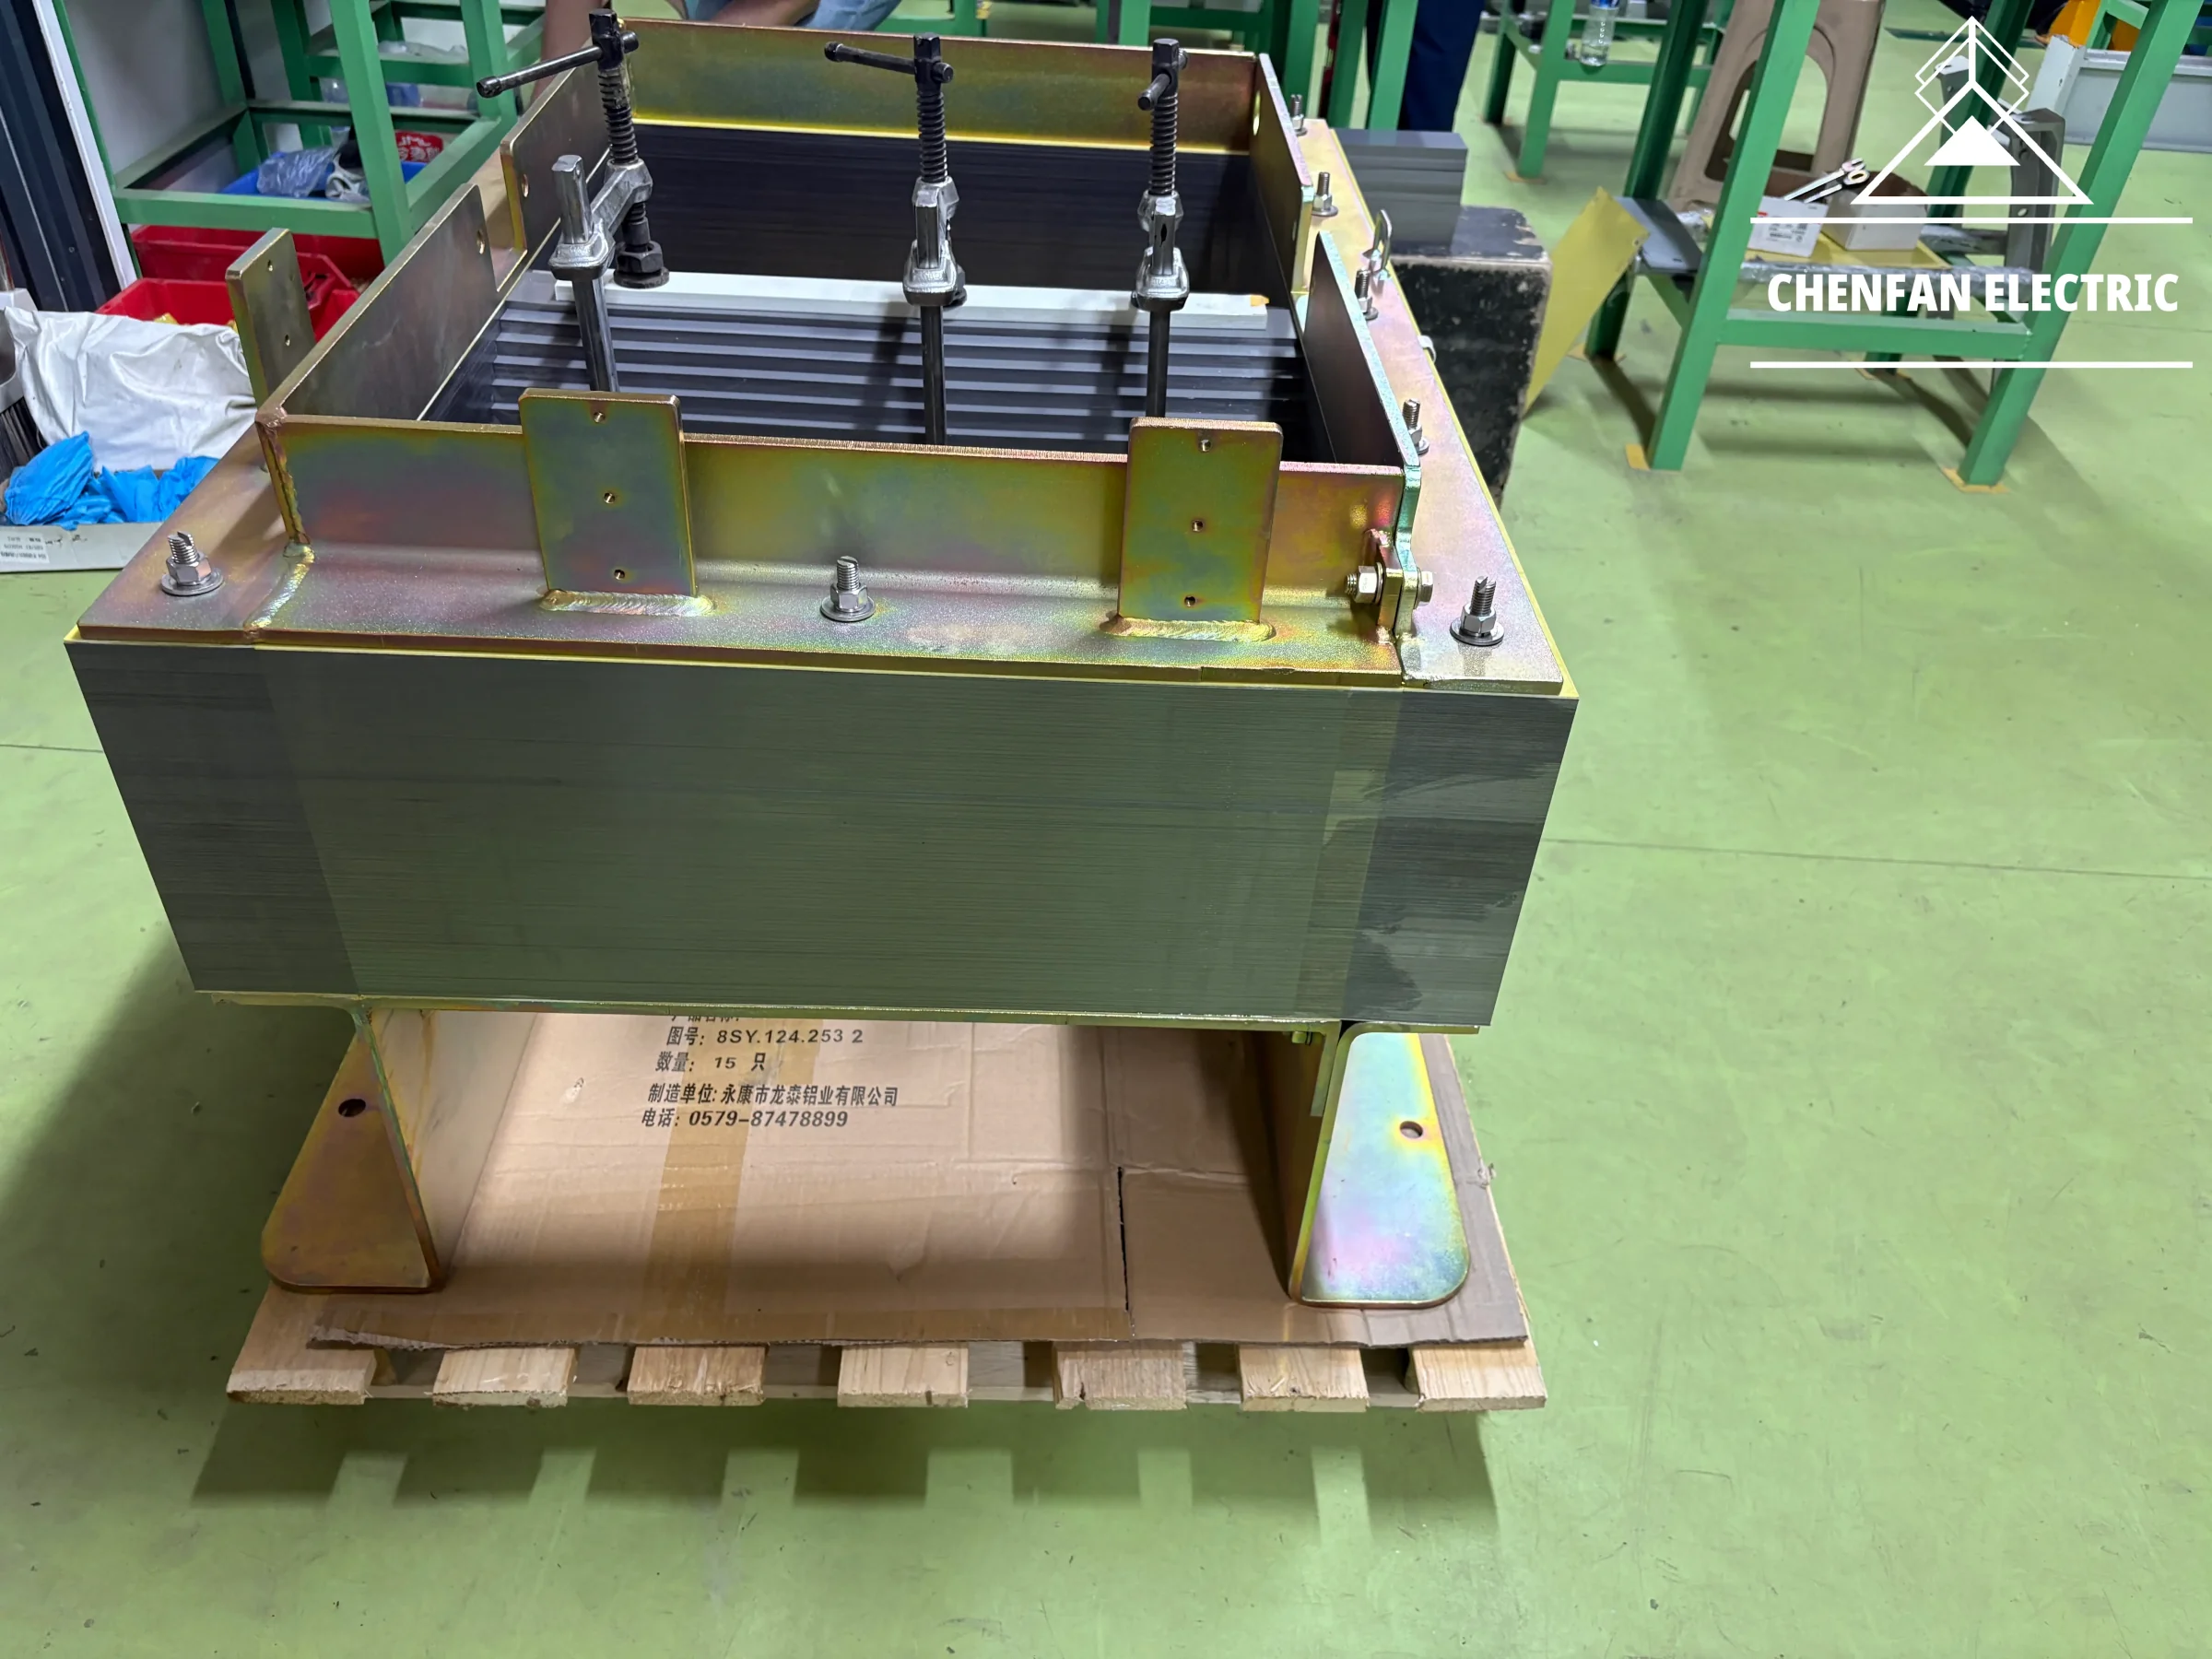
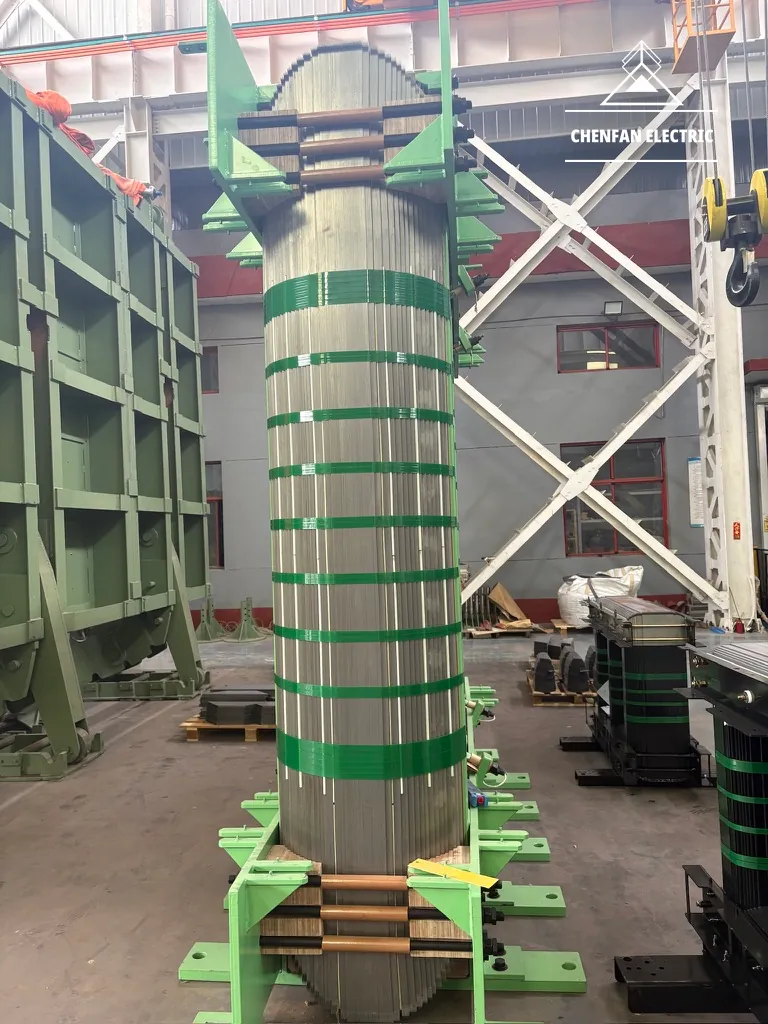
Lâminas de aço elétrico. Interfaces definidas. Explore um núcleo empilhado de três colunas, das lâminas à estrutura de prensagem.
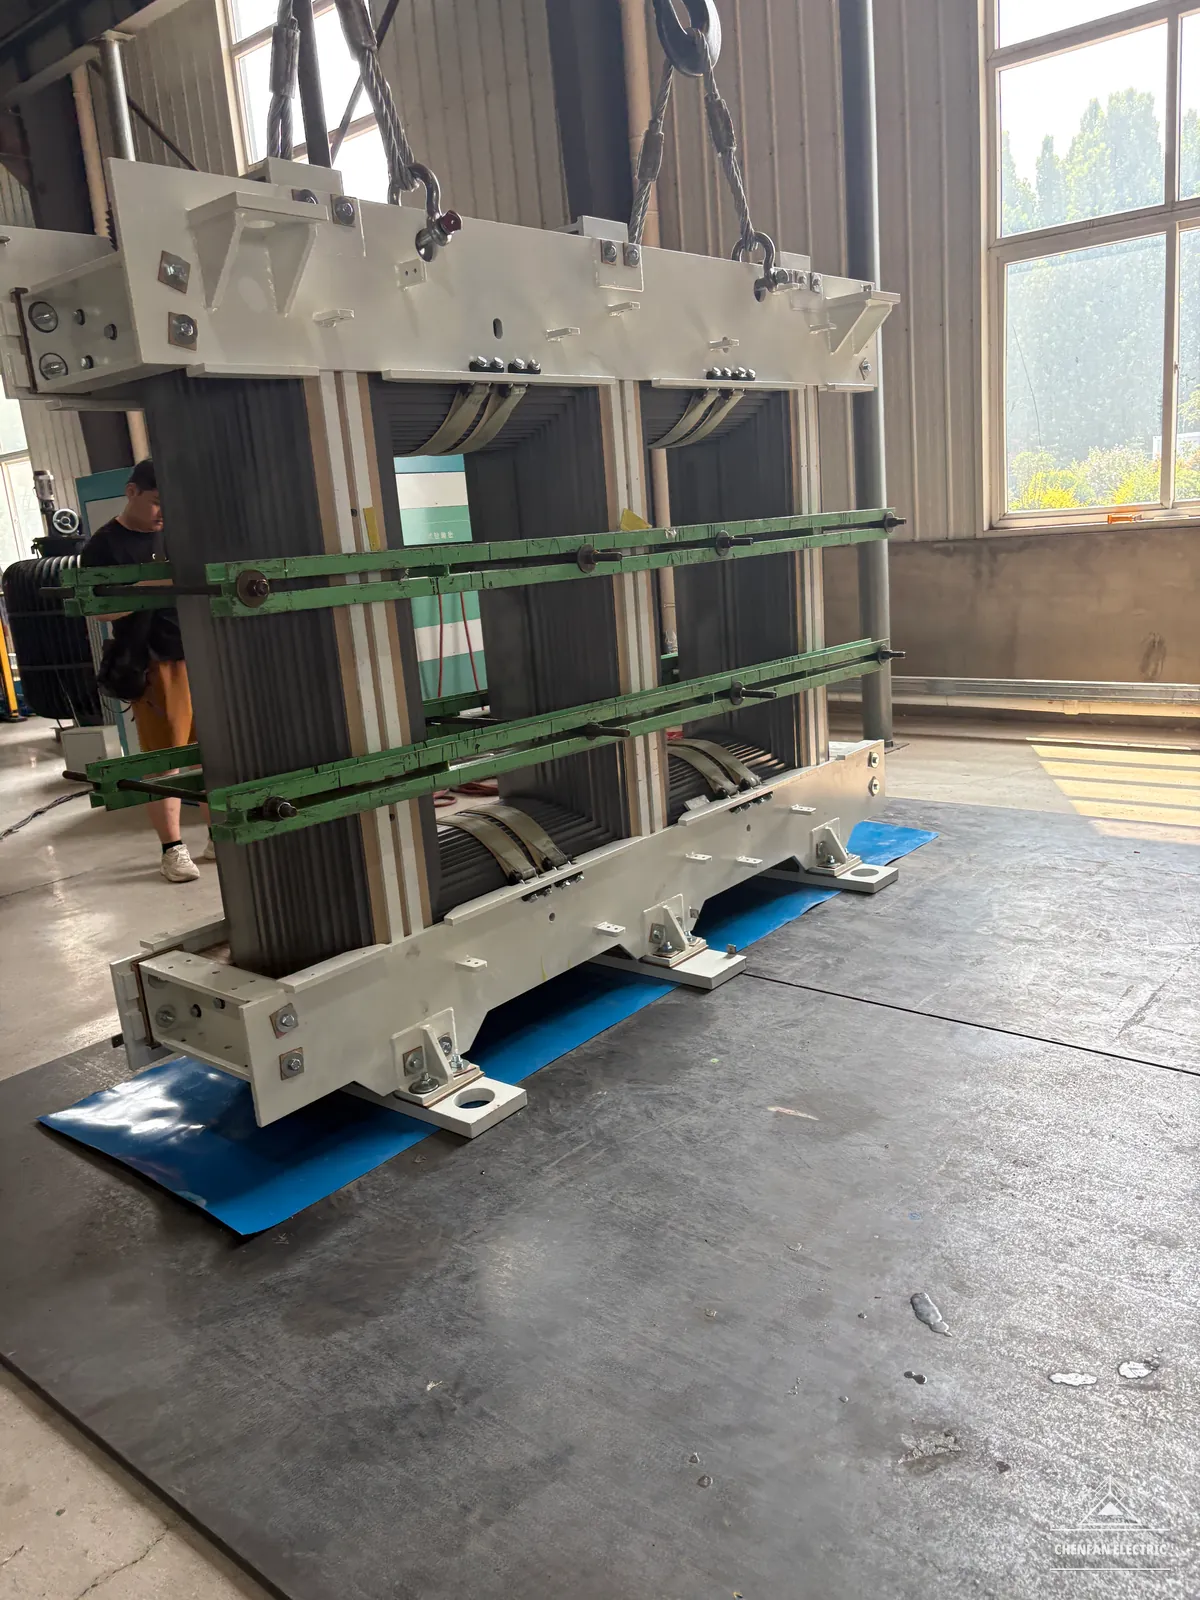
As colunas e as culatras são formadas por pacotes escalonados de aço de grão orientado. Selecione um marcador no modelo para examinar um detalhe.
Arraste para girar · role para ampliar
Geometria ilustrativa. A sequência final dos pacotes, a geometria das juntas e a configuração de prensagem seguem o desenho aprovado pelo cliente.
05Referências de projetos
330kV
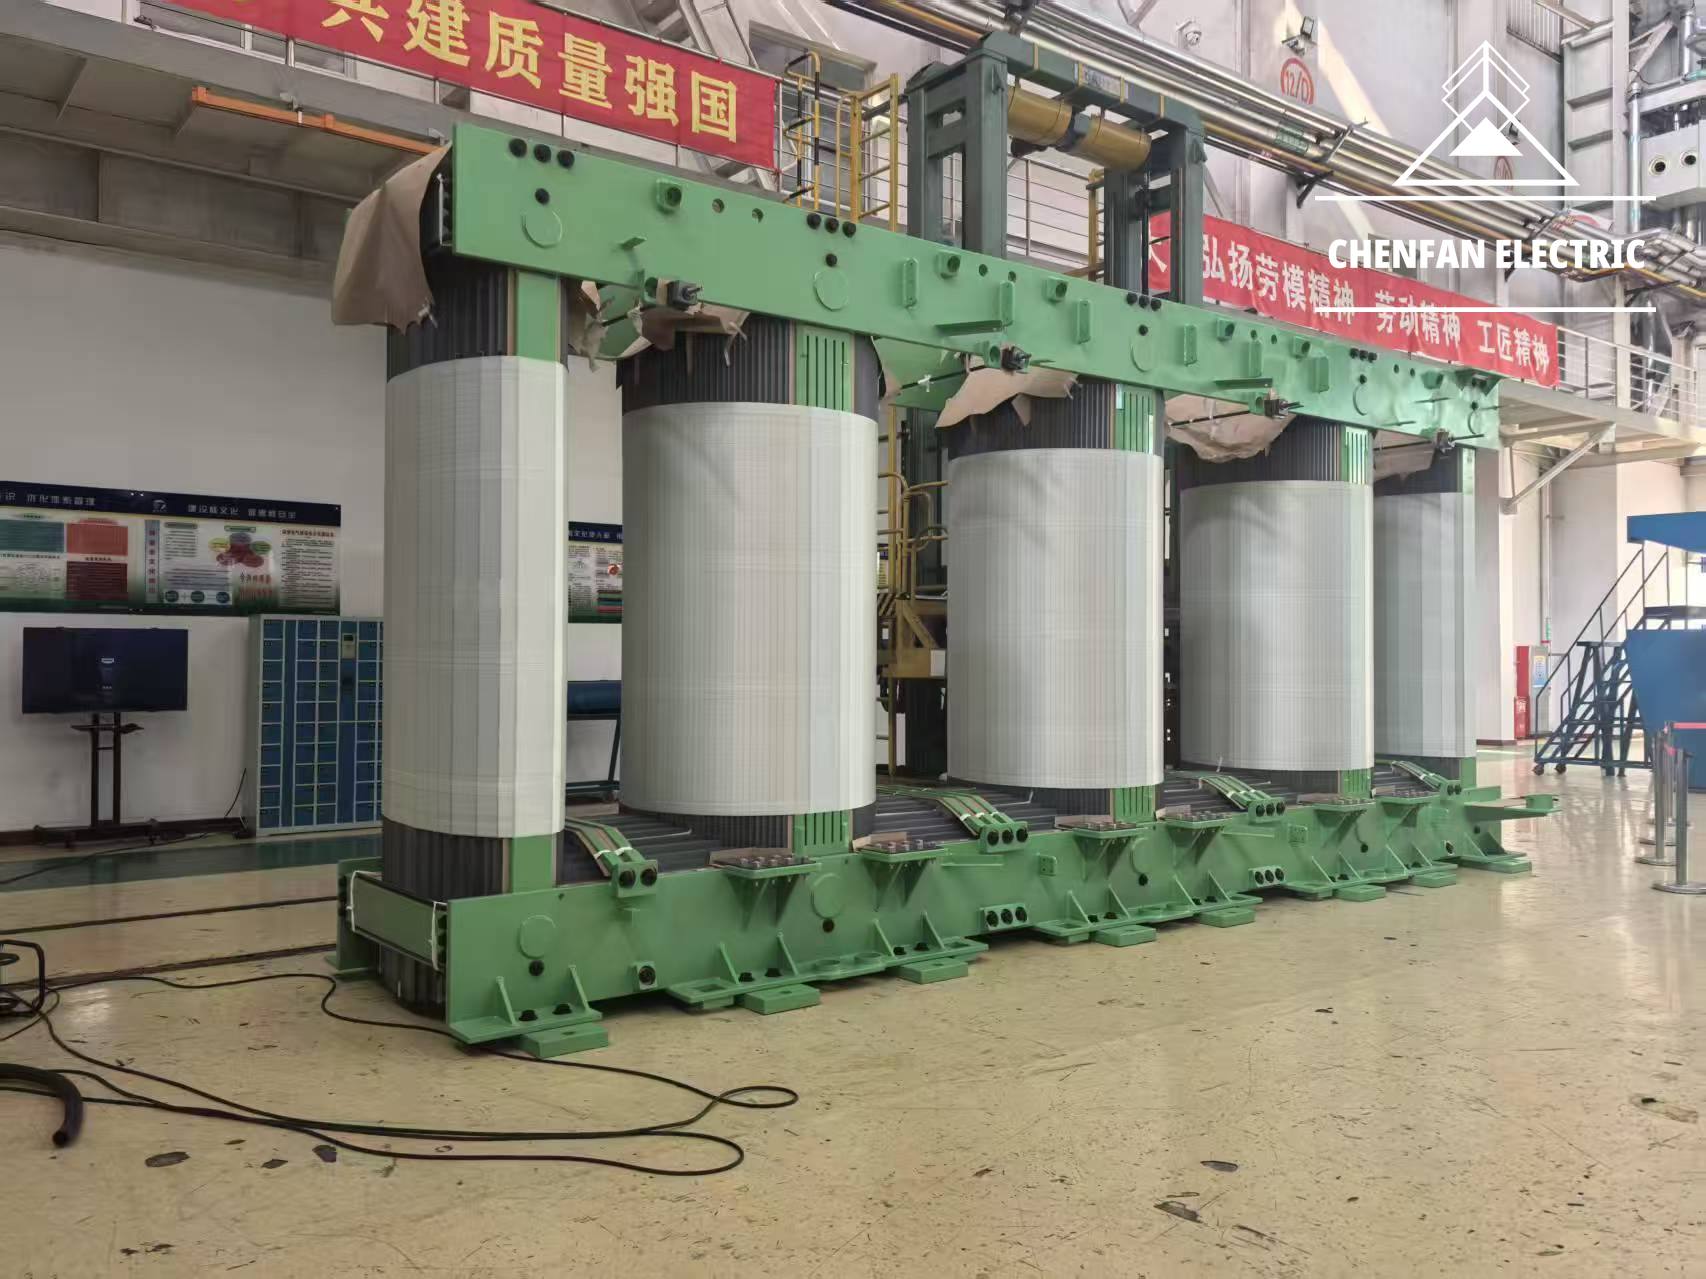
Núcleo de transformador de extra-alta tensão
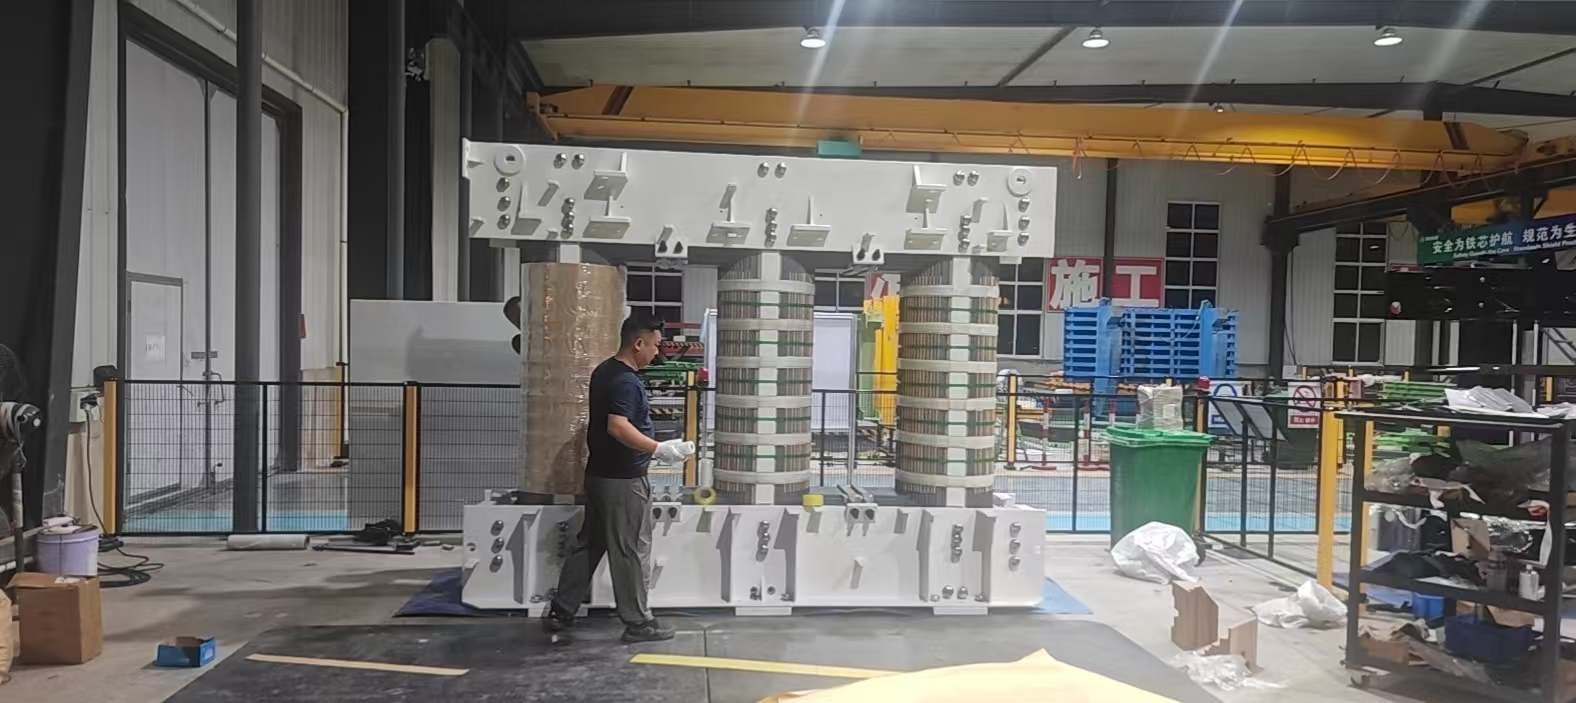
Núcleo trifásico com juntas multi-step-lap para um projeto de transformador de extra-alta tensão.
Os valores em MVA e kV identificam o projeto de transformador correspondente.
06 Engenharia de núcleos pesados
ATÉ
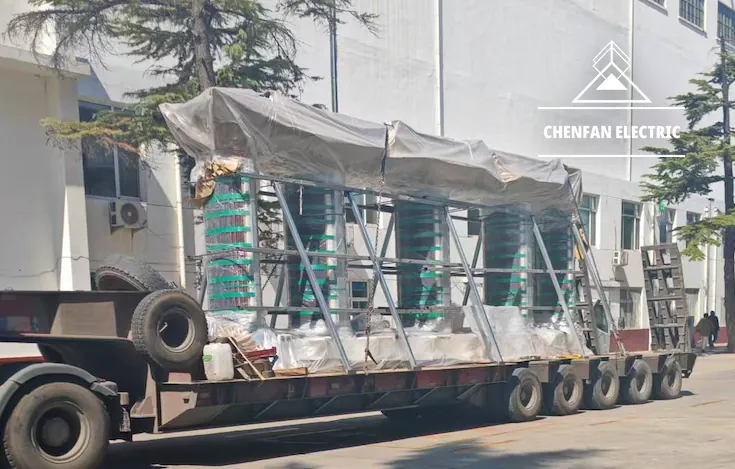
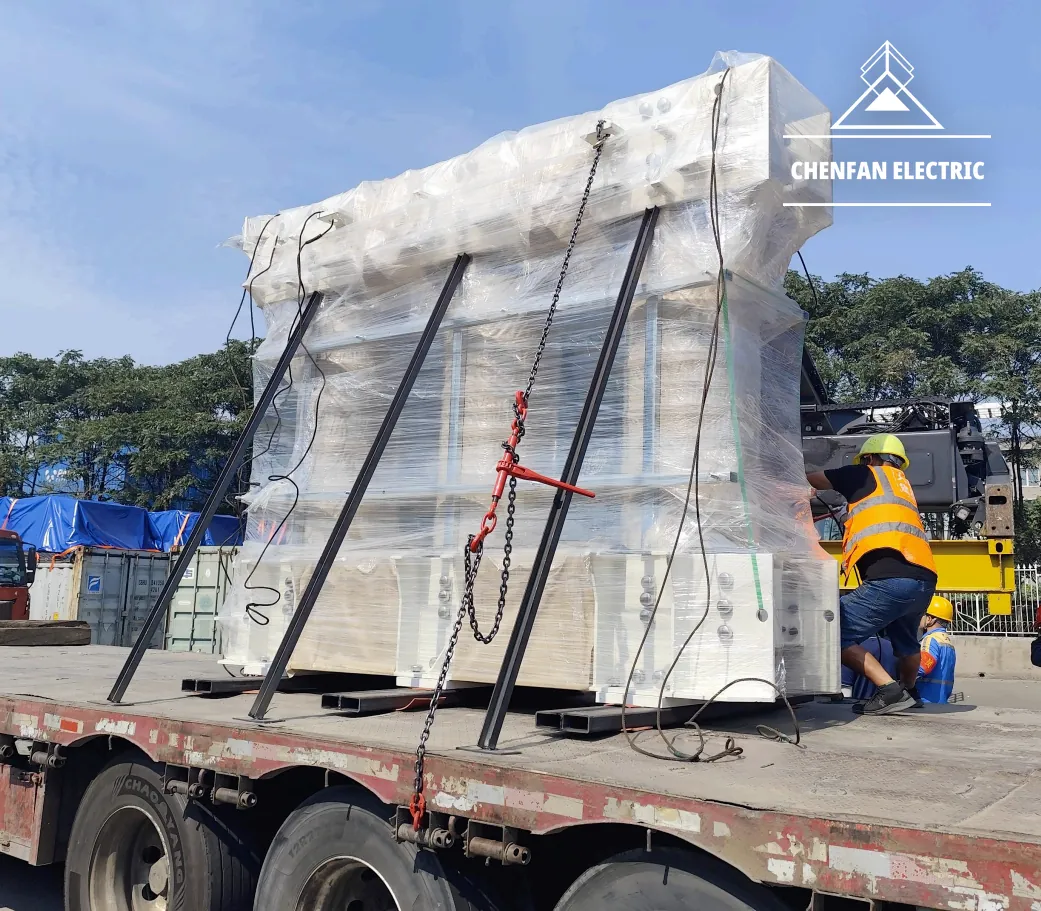
Núcleos de transformadores de grande potência conduzidos como projetos de engenharia.
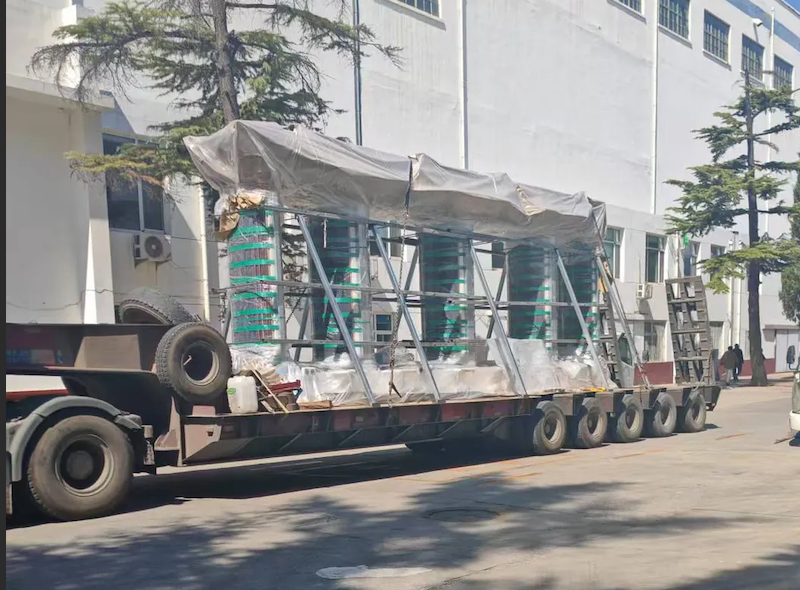
Capacidade de fabricação. A fotografia ilustra a movimentação de um núcleo pesado.
Uma origem de fabricação.
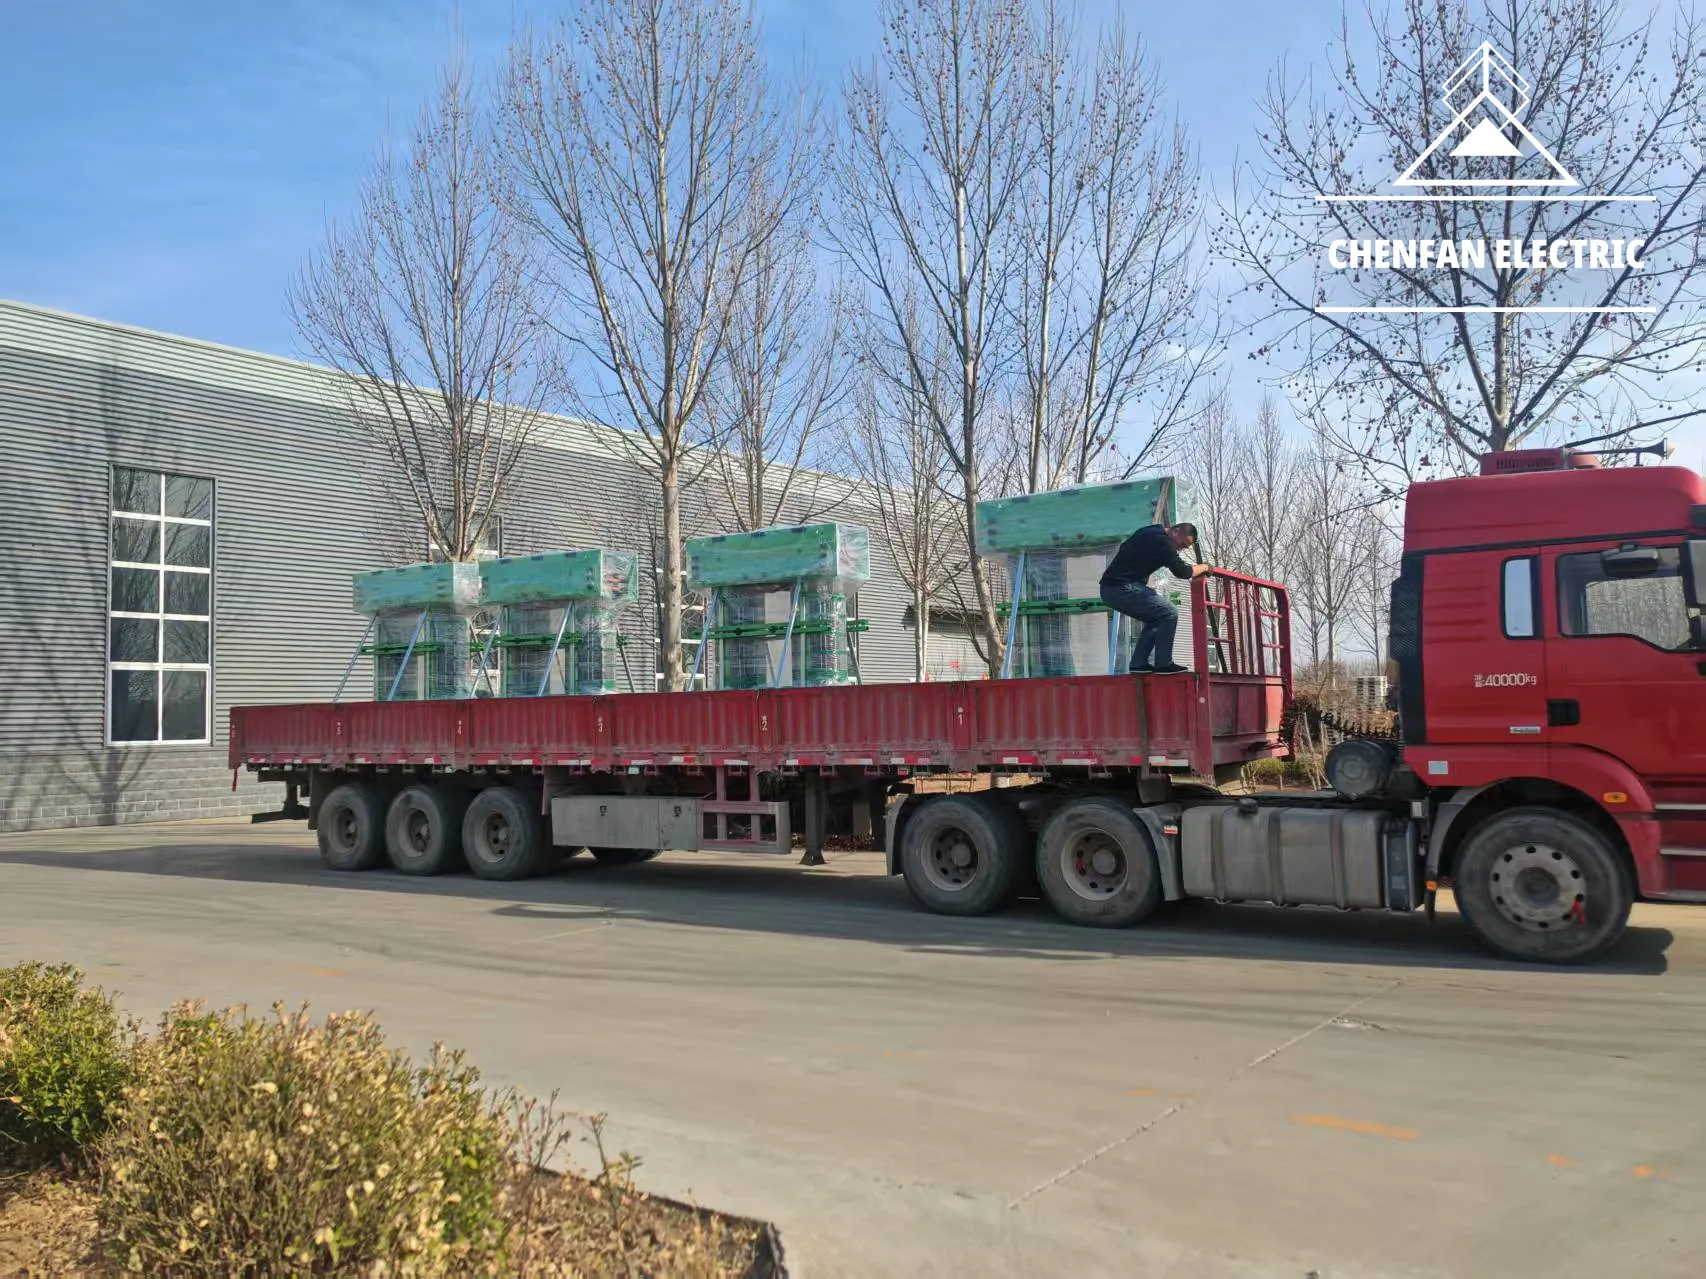
Fornecimento a diversas regiões.
Uma abordagem orientada pelo desenho.
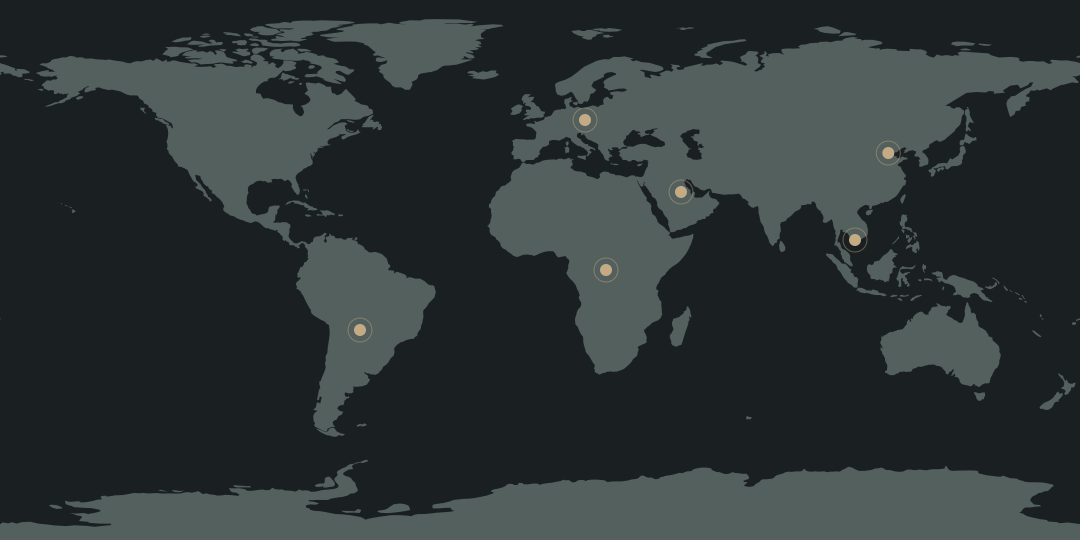
Base de fabricação, fornecimento nacional e coordenação técnica para produzir núcleos de transformadores conforme desenho.
Fornecimento regional para a produção de fabricantes OEM de transformadores e as necessidades de cada projeto.
Fornecimento regional para a fabricação de transformadores de distribuição e de potência.
Fornecimento por projeto para fabricantes de transformadores e necessidades do setor elétrico.
Fornecimento com foco nos requisitos técnicos e de qualidade da fabricação de transformadores.
Fornecimento para exportação que atende à fabricação de transformadores e às necessidades de aço elétrico.
07 Como a qualidade é controlada
A documentação e os critérios de aceitação são acordados para cada pedido.
O prazo habitual dos produtos regulares é de ~7 dias, sujeito ao grau do material, à quantidade, à aprovação do desenho e à programação de produção.
Biblioteca técnica
Notas práticas para especificar, fabricar e comprar núcleos de transformadores.
Compare a meta de perdas, a geometria do núcleo, o trabalho de montagem e a especificação do material antes de selecionar a espessura.
Ler nota técnica — 0.20 mm vs 0.23 mm GOESEntenda a relação entre o resultado de um ensaio do material e o desempenho de um núcleo fabricado.
Ler nota técnica — Building FactorO certificado da usina apoia a aceitação do material. Ele não determina as perdas do núcleo pronto.
Ler nota técnica — MTC vs Finished-Core PerformanceDefina as janelas, as distâncias entre eixos, as dimensões da seção, a geometria dos degraus e a revisão do desenho antes de liberar o plano de corte.
Ler nota técnica — 8 Dimensions Before CRGO CuttingA sequência das juntas, as folgas, as sobreposições e a condição de montagem devem corresponder ao mesmo núcleo.
Ler nota técnica — Multi-Step Lap GeometryDiferencie o requisito da borda cortada do método de medição e das demais etapas de fabricação.
Ler nota técnica — Burr ControlRelacione a área de aço, o revestimento isolante e a condição do empilhamento à seção magnética efetiva.
Ler nota técnica — Stacking FactorDefina as barreiras contra umidade, a proteção das bordas, a amarração e a movimentação antes da expedição.
Ler nota técnica — Protecting Cores for Sea ShipmentPerguntas frequentes
Respostas breves. Os requisitos específicos do projeto são confirmados na análise do desenho e na cotação.
Sim. Analisamos o desenho aprovado, a especificação do material, a sequência das juntas, o escopo de montagem e os critérios de aceitação antes da produção.
PDF, DWG e DXF. Inclua o número do desenho, a revisão e as unidades; envie os arquivos diretamente para Frank após preparar sua solicitação de cotação.
As opções padrão são 0,18 / 0,20 mm. As espessuras 0,23 / 0,27 / 0,30 mm estão disponíveis conforme a especificação do projeto e a disponibilidade do material.
Sim. Confirme a prensagem, o isolamento, os dispositivos de içamento e a condição de transporte conforme o desenho aprovado.
Sim. Confirme a identificação dos pacotes, a sequência de empilhamento, a responsabilidade pela montagem e a condição de entrega necessária.
Informe os valores nominais, o desenho do núcleo, o grau, a espessura, a forma de fornecimento, a quantidade ou o peso, a meta de perdas, se disponível, as condições de entrega e o destino.
A condição da borda cortada e os ajustes do processo são controlados, com verificações de rebarba durante a produção. A capacidade atual de fabricação é <0,02 mm; o método de inspeção e o plano de amostragem devem ser acordados.
Confirme como a área ou a espessura efetiva de aço é comparada ao conjunto empilhado. A capacidade atual é >97%; o material, o revestimento, a pressão e o método de medição devem ser acordados.
Solicite-os durante a análise do desenho. Antes do pedido, confirme a condição do núcleo, o arranjo de excitação, a frequência, a densidade de fluxo, o método de medição e os critérios de aceitação.
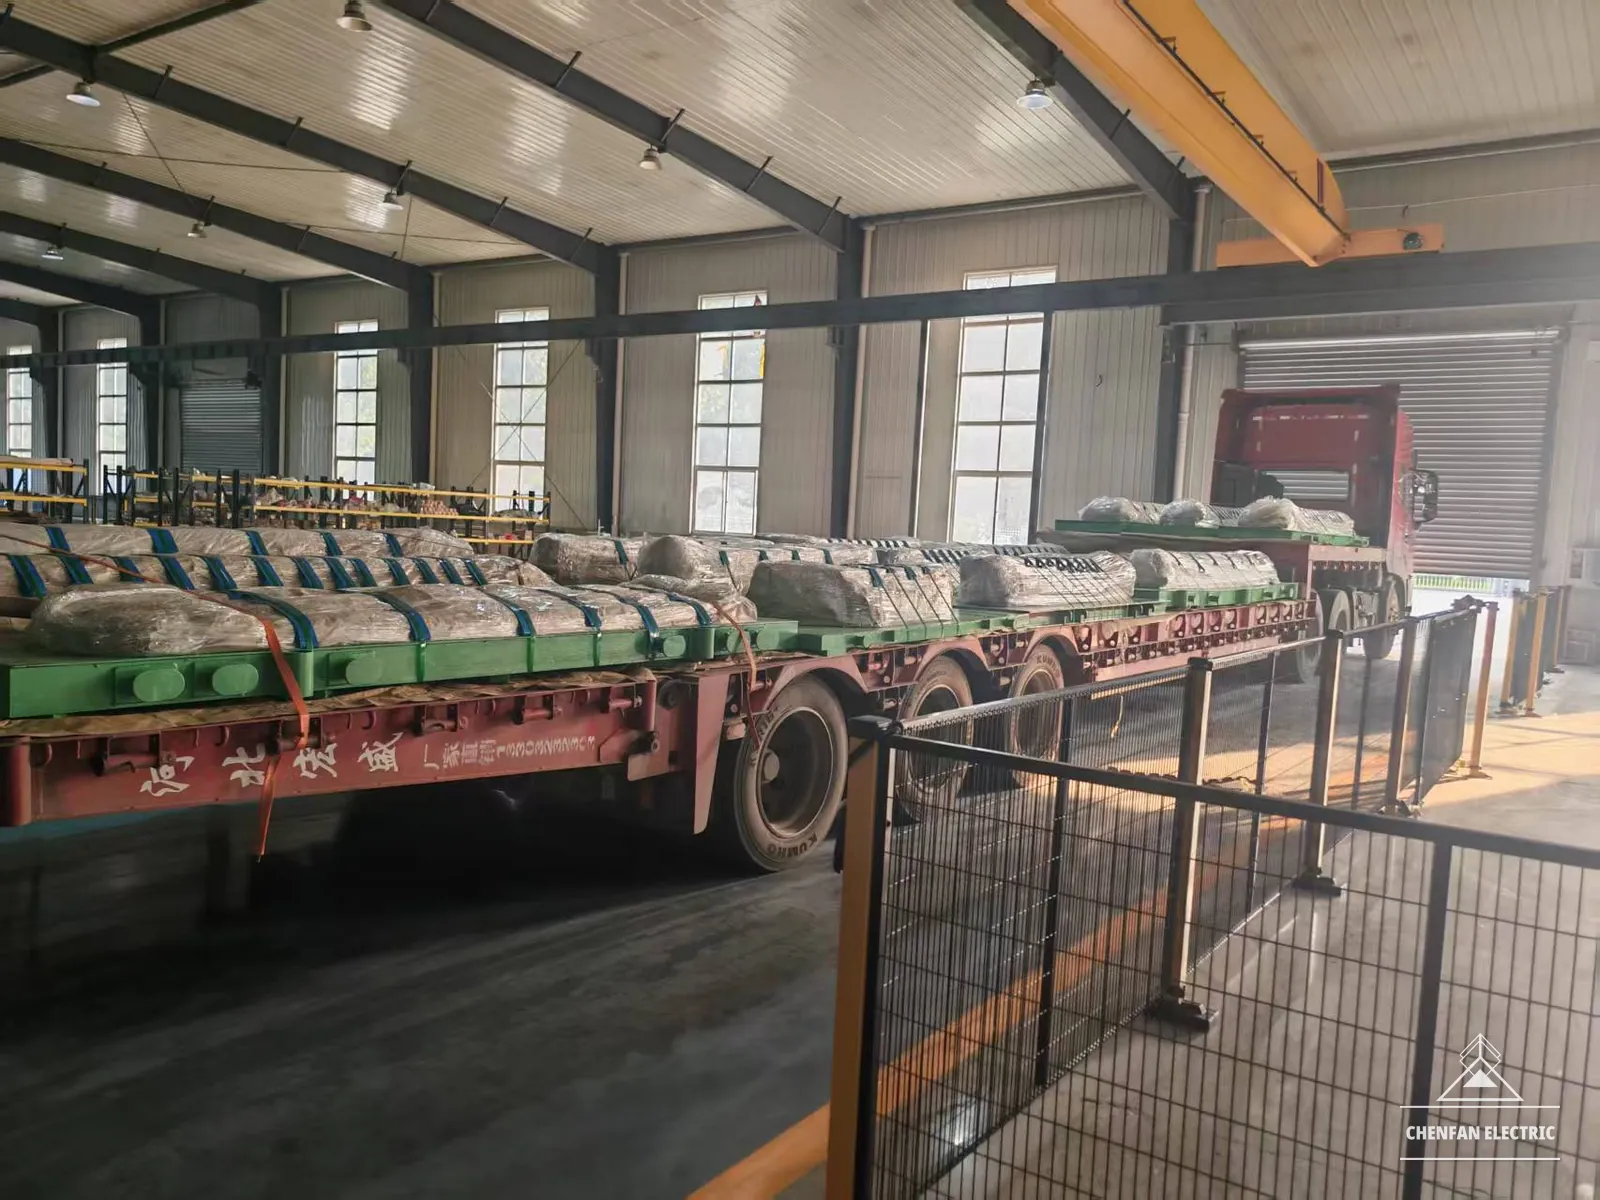
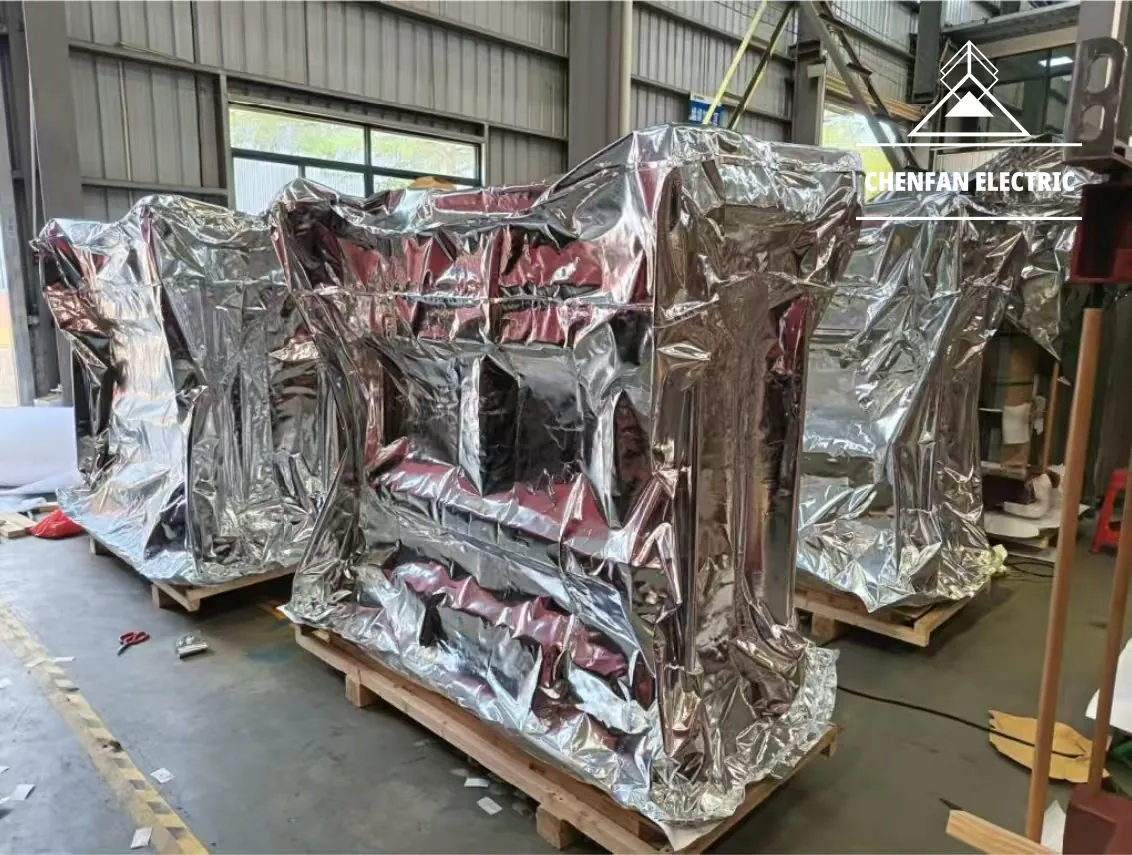
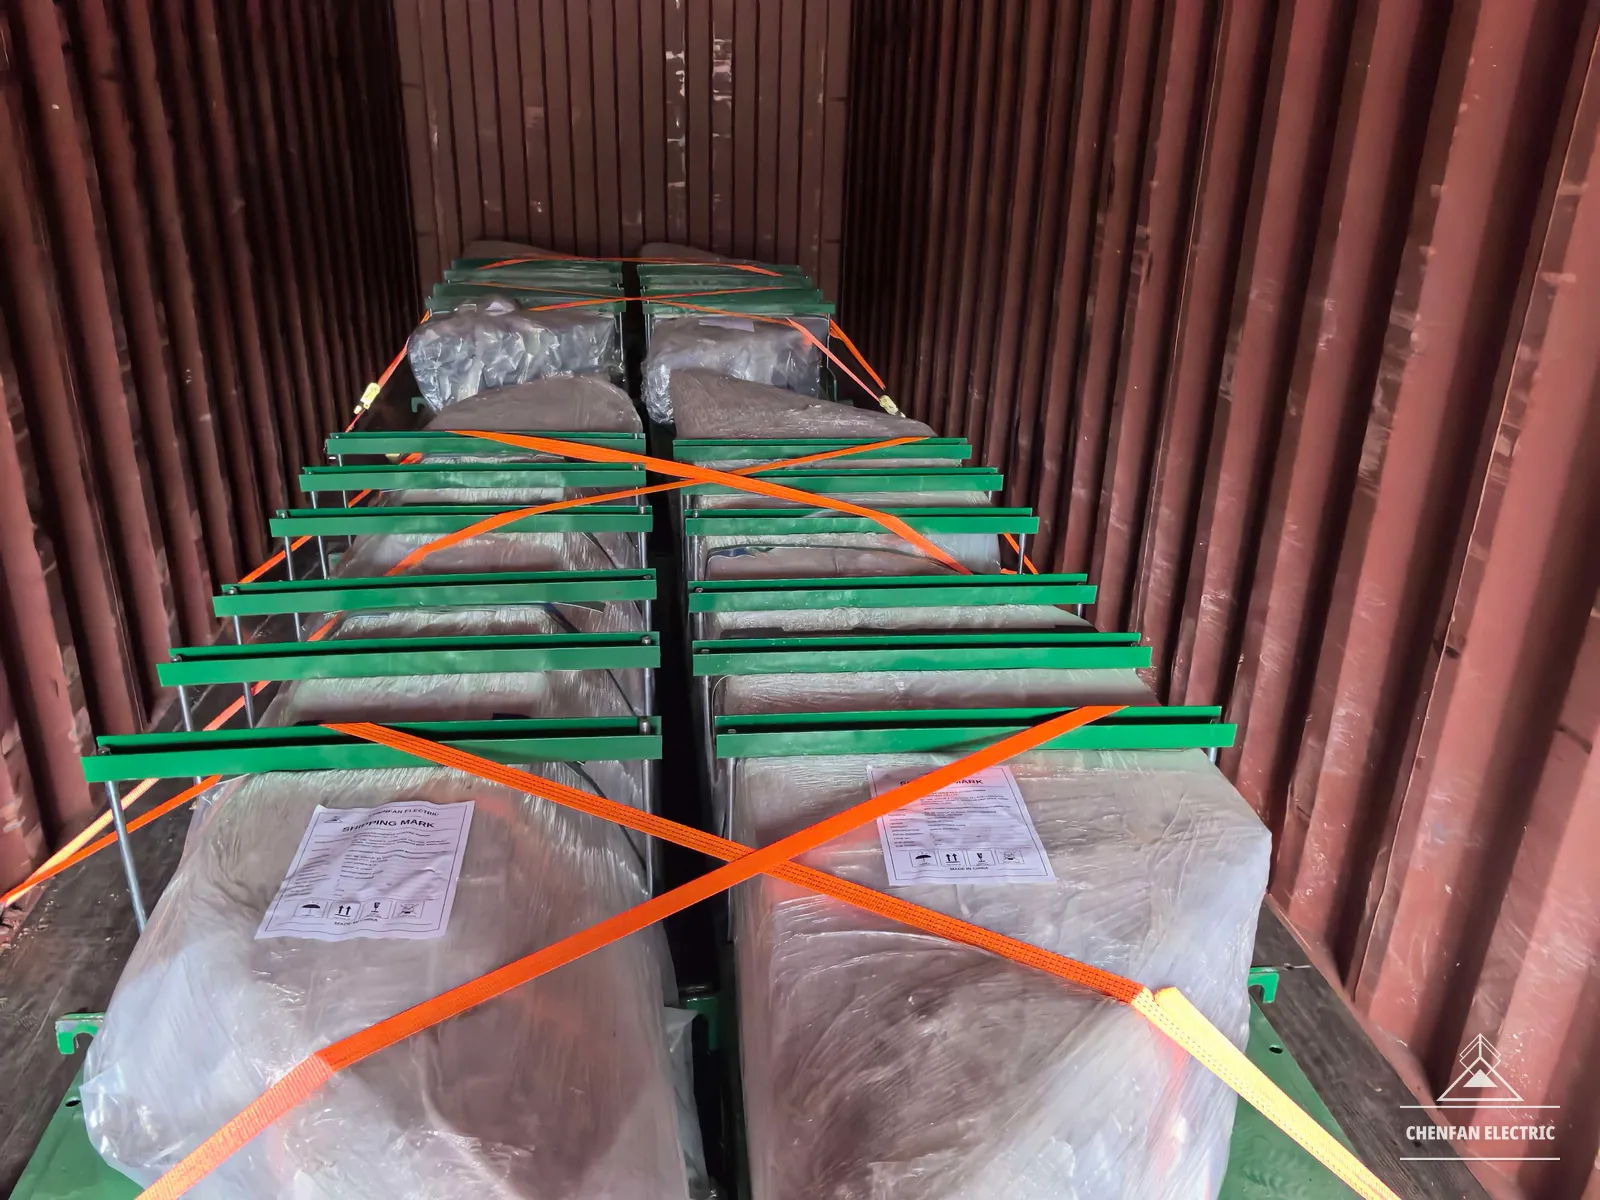
A embalagem combina proteção contra umidade, proteção das bordas e amarração selecionadas conforme a geometria e o peso do núcleo. Confirme a rota, o método de içamento e as condições de descarga.
A capacidade de fabricação por núcleo é de até 100 t. A geometria, a estabilidade da montagem e os dispositivos de içamento e transporte são analisados para cada projeto.
EXW, FOB e CIF podem ser discutidos. Informe o local ou porto designado; outras condições precisam ser confirmadas na cotação.
08 Análise técnica
A primeira resposta traz viabilidade de fabricação, escopo de fornecimento, preço e prazo. Nosso estoque de cerca de 3.000 t de CRGO permite despachar produtos regulares em aproximadamente uma semana.
Material selection
When does a thinner lamination justify its material and processing cost?
Thinner steel can reduce the classical eddy-current component of loss. Total core loss also depends on material grade, domain treatment, joint geometry and the mechanical condition after processing. Thickness alone therefore cannot establish the finished-core result.
The cited patent comparison used three-phase laboratory cores with five-step laps, a 15 mm stack and equal B8 of 1.91 T. It demonstrates a result under defined conditions, not a production guarantee or a ranking that applies to every pair of commercial grades.
For a given net steel build, thinner material requires more laminations. Handling, alignment and cutting workload change. The quotation should account for these operations and any change in effective steel area, rather than treating gauge as a simple substitution.
Loss evaluation
How can building factor help compare cores without hiding differences in the test basis?
Building factor describes the relationship between a manufactured magnetic circuit and its material reference. Cutting effects, joint flux distribution, assembly stress and geometry can all contribute to the difference. It includes design and manufacturing effects, so it cannot isolate supplier workmanship by itself.
The denominator needs an explicit definition. An actual coil measurement and a grade maximum are different references. Single-sheet and Epstein results must not be interchanged without an agreed, applicable method. Changing the reference can change the ratio even when the measured core watts stay the same.
A lower building factor does not automatically mean lower absolute loss. A core made from lower-loss material can have a larger ratio and still dissipate fewer watts. Read the ratio alongside measured loss and exciting current at the specified operating point.
Material & testing
Why can cores made from the same CRGO grade deliver different magnetic performance?
A mill test certificate identifies the starting material. Check the coil reference, grade, thickness and magnetic data against the order. The certificate does not describe the cutting, joint alignment, clamping or handling that takes place afterwards.
The finished core contains cut edges, overlapping joints and a mechanical stress state. Those conditions help explain why the same nominal grade and thickness can produce different loss and exciting-current results. A low burr reading and a high stacking factor are useful process indicators; neither is a standalone magnetic acceptance test.
Material tests on processed samples can support an investigation, provided sampling and specimen preparation are defined. Treatments such as stress-relief annealing can change what the comparison reveals. Finished-core testing must also have an agreed excitation method, calculation boundary and acceptance basis. It supports pre-shipment verification but does not replace the transformer manufacturer’s final testing.
Engineering definition
Which drawing details must be agreed before a core is released for cutting?
The drawing must define the same physical product for the transformer designer and the core factory. Confirm usable window clearances against the winding, insulation and clamping arrangement. Distinguish clear window width from centre distance; they are not interchangeable dimensions.
Limb and yoke widths must include the complete stepped section or a controlled lamination schedule. Stack thickness needs a stated measurement condition: net steel build, finished physical thickness and thickness under compression describe different quantities.
Step geometry should identify packet widths, lamination quantities, orientation and joint sequence. Drawing revision control then fixes which combination is approved for production. A current CAD file and a controlled PDF can help resolve geometry, but neither removes the need to confirm unclear dimensions.
Overall assembled dimensions, clamp interfaces, lifting access and shipping envelope also belong in the review where applicable. They are supporting interface checks beyond the eight headline items.
Joint geometry
What must be controlled for a step-lap design to deliver repeatable core performance?
A step-lap joint distributes lamination ends across successive positions. Magnetic flux redistributes between the overlapping sheets near those ends, creating a local field that differs from the field in a straight limb. Joint geometry therefore affects magnetic behaviour as well as mechanical assembly.
The benefit depends on the material, core design and manufactured joint. A larger number of steps is not a universal guarantee of lower loss, and the smallest achievable gap is not a complete specification. Lap length, gap, layer grouping and sequence must be considered together.
The JFE patent reports different core-loss results when lap length changes while material thickness is held constant in its laboratory configuration. This supports evaluating joint geometry alongside material selection; its particular dimensions should not be copied into an unrelated drawing.
Correct cutting dimensions must be preserved through stacking. Misalignment, mixed packets or an incorrect sequence can change the intended joint. Mechanical restraint must hold the assembly without introducing uncontrolled local pressure.
Process control
What does a burr-height requirement tell you about a cut CRGO lamination?
A burr is raised metal at a cut edge. Excessive burrs can interfere with stacking and, under contact pressure, damage insulation between laminations. Electrical contact between sheets can provide additional current paths and contribute to local heating or loss.
The risk depends on the edge condition, coating, alignment and assembly pressure. The specified limit is a manufacturing control value, not a universal boundary below which insulation damage is impossible. Visual appearance or a smooth feel cannot establish magnetic performance.
Tool wear, cutting clearance and material condition influence the edge produced by slitting and cross-cutting. A useful inspection plan defines where to measure, how samples represent the batch, which instrument is used and what action follows an out-of-limit result. A measured value needs that context to be comparable.
Cutting can also introduce local mechanical stress without producing an obviously large burr. Edge inspection should therefore sit alongside dimensional checks, coating inspection and any agreed magnetic verification.
Core assembly
How does stacking factor affect the magnetic section used in a core design?
Stacking factor expresses how much of a defined stack is occupied by steel. Insulation coating and spaces between laminations mean the gross physical section is not identical to the effective steel section. The design and inspection calculation must use compatible definitions.
At the same magnetic flux, a smaller effective steel area gives a higher flux density. This is why substituting a stack dimension or material thickness without checking the net steel build can change the magnetic operating point. The resulting loss and exciting current depend on the material and operating conditions.
The measured result also depends on the specimen or assembly being evaluated and its compression condition. A material sample value and a finished-assembly assessment should not be treated as identical without explaining the method.
Flatness, burrs, cleanliness, packet alignment and restraint all matter. Increasing clamp force alone is not a sound way to correct poor stacking: excessive or uneven stress can affect the magnetic material and the structure.
Packing & delivery
What must an export packing specification protect besides the outside of the case?
A transformer core should arrive with its surfaces, geometry and assembly identification preserved. Moisture protection limits corrosion risk, while supports and restraints limit movement, edge damage and distortion. A strong outer case does not by itself resolve either requirement.
The protection system should suit the route, storage period and receiving conditions. Specify a compatible moisture barrier and, where appropriate, corrosion protection and desiccant. VCI packaging is one possible component; it should not be described as an absolute barrier that makes rust impossible.
Restraints should transfer loads through suitable supports rather than relying on exposed lamination edges. The plan for a fully assembled core must account for its lifting arrangement and stability. Cut and pre-stacked laminations also need packet identification and protection of the intended assembly sequence.
Destination handling matters. Confirm how the package will be unloaded, stored and opened, including the equipment available at the receiving factory. Packing photos, identification and an agreed receiving inspection help resolve discrepancies before the core enters assembly.